
概要
製造現場では、生産計画や作業員の配置状況に応じて、勤務シフトを変更することがあります。特に、複数の加工機を稼働させている工場では、作業員の休憩時間やメンテナンス時間をどのように設定するかが、ライン全体の稼働状況に影響する場合があります。
例えば、2台の加工機を担当する作業員が同じ時間帯に休憩すると、その間は両方の加工機が停止します。一方、作業員が交代で休憩を取るようにすれば、少なくとも1台の加工機を稼働させ続けることができます。ただし、休憩時間をずらせば必ず生産量が増えるとは限りません。加工機の前後にある部品置き場の在庫量や、次の工程への搬送タイミングなどによっては、加工機の稼働状況が改善しても、最終的な出荷数が変わらない場合があります。そのため、シフト変更の効果を検討する際には、加工機の稼働時間だけでなく、工程間の在庫や出荷数への影響も確認することが重要です。
今回の記事では、assimeeの実時間モードを使用して、2台の加工機が同時に昼休憩を取る場合と、交代で休憩を取る場合を比較し、シフト変更が加工機の稼働状況や仕掛在庫、生産量にどのような影響を与えるのかを検証します。
モデル
今回用意したモデルは、下図のようになります。
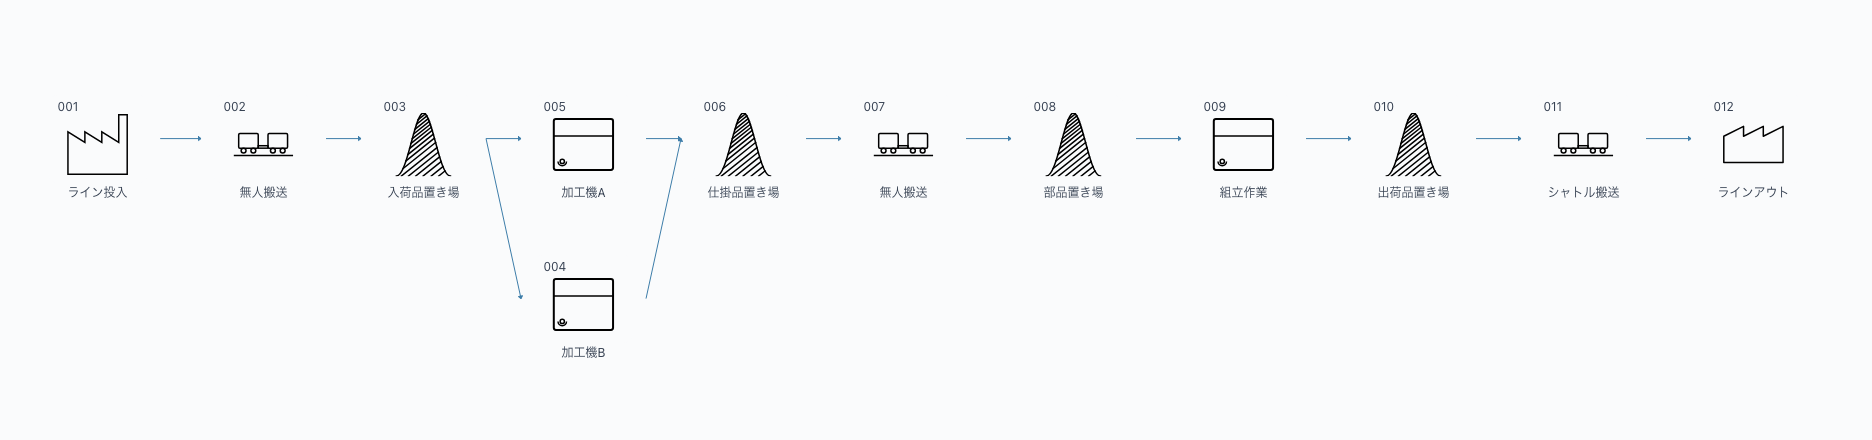
今回のモデルでは、2台の加工機が同じ部品置き場から材料を受け取り、加工した中間製品を組立工程へ送る生産ラインを再現しています。
ラインに投入された部品は、まずAGVによって入荷品置き場へ搬送されます。入荷品置き場からは、加工機Aと加工機Bの2台に部品が供給され、それぞれの加工機で処理されます。加工機Aと加工機Bは同じ処理能力を持ち、どちらも10分間で10個の部品を加工する設定です。加工が完了した中間製品は、共通の仕掛品置き場に集められます。その後、定時に運行するAGVによって組立工程へ搬送され、組立後に出荷される構成となっています。
今回は、2台の加工機が共通の部品置き場を使用しているため、片方が休憩している間も、もう片方の加工機は部品があれば加工を継続できます。この特徴を利用して、休憩時間の違いが加工機の稼働状況に与える影響を比較します。
シミュレーション条件
今回は、assimeeの実時間モードを使用し、2026年7月6日(月)8時から7月10日(金)17時までの5日間を対象にシミュレーションを行います。工場の基本的な稼働条件は以下のとおりです。
| 項目 | 設定 |
|---|---|
| シミュレーション期間 | 2026年7月6日~10日 |
| 稼働日 | 月曜日~金曜日 |
| 稼働時間 | 8:00~17:00 |
| 通常の昼休憩 | 12:30~13:30 |
| 集計間隔 | 15分 |
| 加工機 | 2台(A・B) |
| 加工能力 | 各10分で10個 |
ラインへの部品投入と、組立工程へ中間製品を運ぶ定時AGVの運行については、両方のシミュレーションで同じ条件を使用します。これにより、休憩時間の変更による影響を比較できるようにしています。
休憩時間の設定
今回比較するのは、2台の加工機が同時に休憩する通常シフトと、1台ずつ交代で休憩するシフトの2種類です。通常シフトでは、加工機Aと加工機Bの両方が12時30分から13時30分まで休憩します。
一方、交代休憩を行うシフトでは、7月9日(木)のみ特例日として、加工機Bの休憩時間を13時30分から14時30分へ変更します。
| 7月9日(特例日)の条件 | 加工機A | 加工機B |
|---|---|---|
| 通常シフト | 12:30~13:30 | 12:30~13:30 |
| 交代休憩シフト | 12:30~13:30 | 13:30~14:30 |
どちらの場合も、加工機1台あたりの休憩時間は1時間で変わりません。つまり、加工機の総稼働可能時間は同じですが、加工機が停止するタイミングだけが異なる設定となっています。
assimeeでは、実時間モードを使用することで、実際のカレンダーに合わせた稼働時間や休憩時間を設定できます。
シミュレーション結果
モデルの設定が完了したら、2つの条件でシミュレーションを実行し、結果を比較します。今回は、休憩時間を変更した7月9日の昼休憩前後に注目し、加工機の稼働状況と部品在庫、最終的な出荷数を確認します。
加工機の稼働状況を比較する
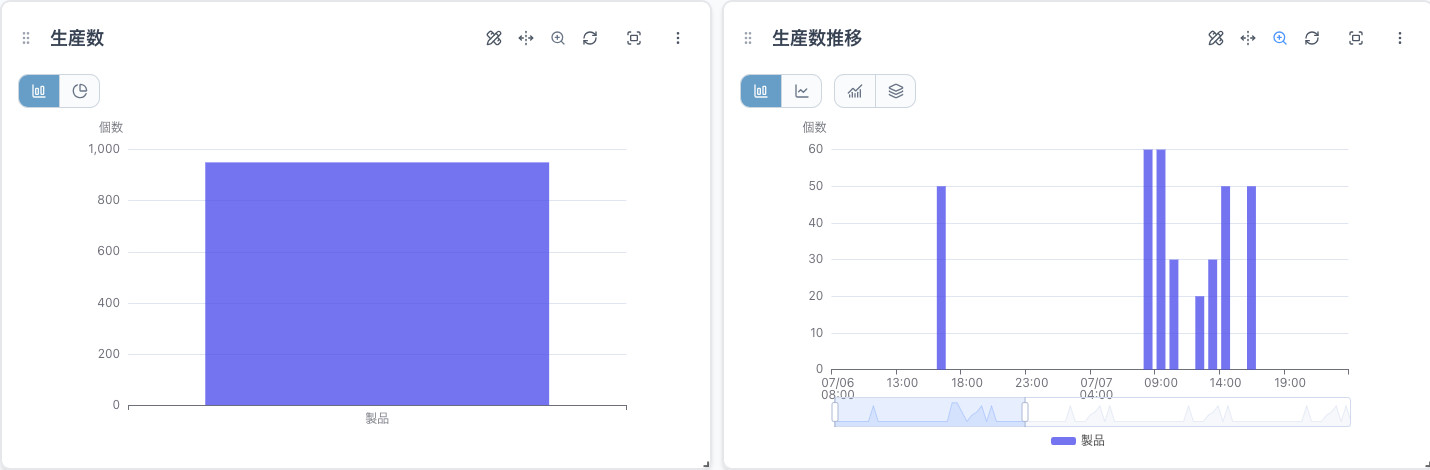
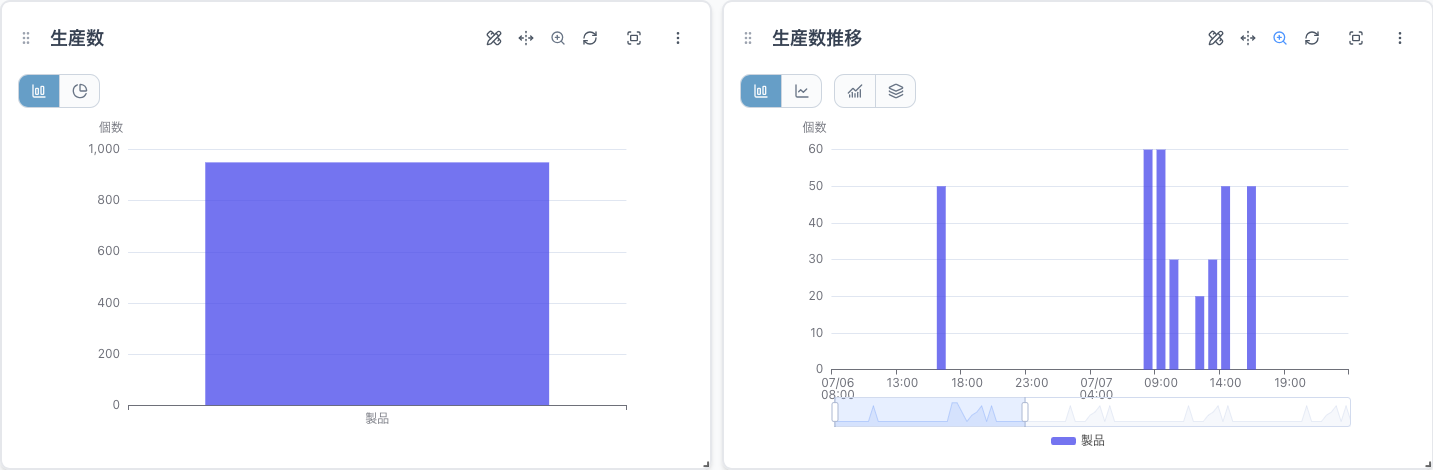
まず、イベントログとグラフから加工機Aと加工機Bの稼働状況を確認します。まずは生産数の比較です。
次にステータス推移で比較します。
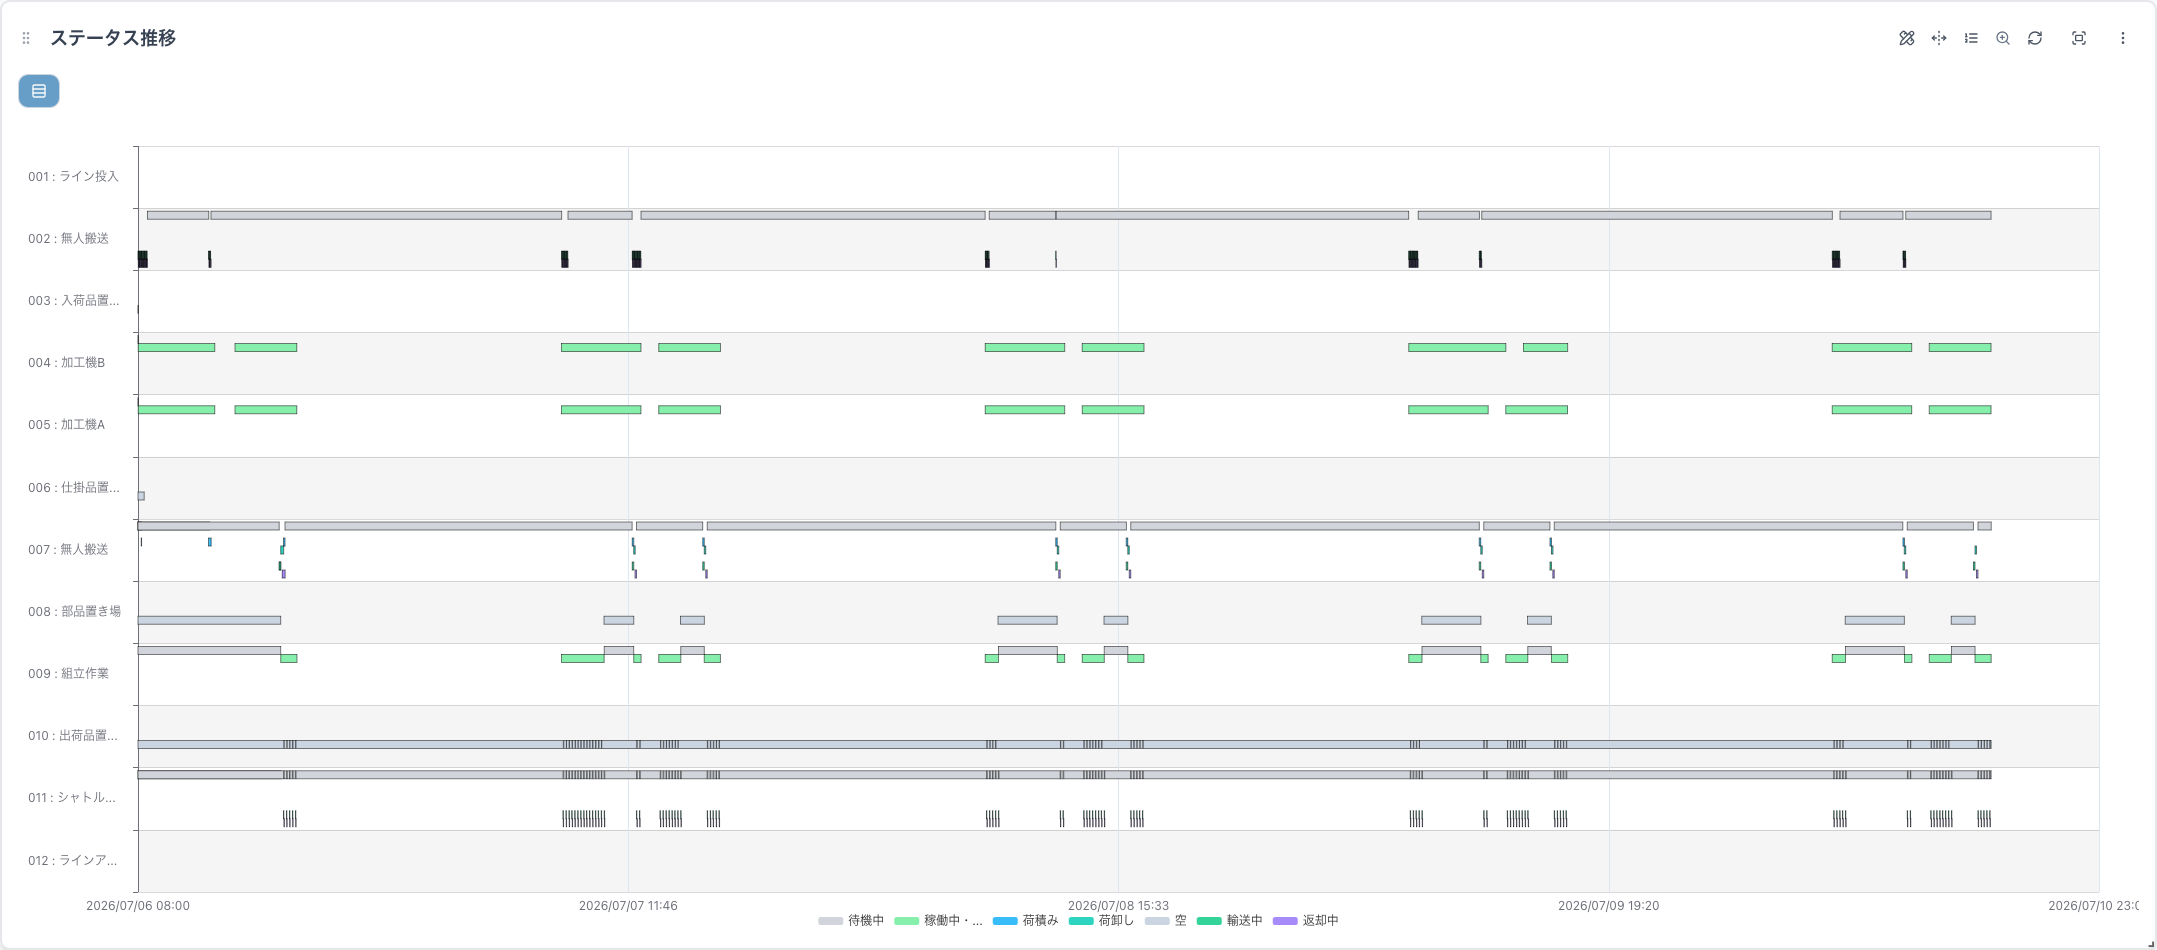
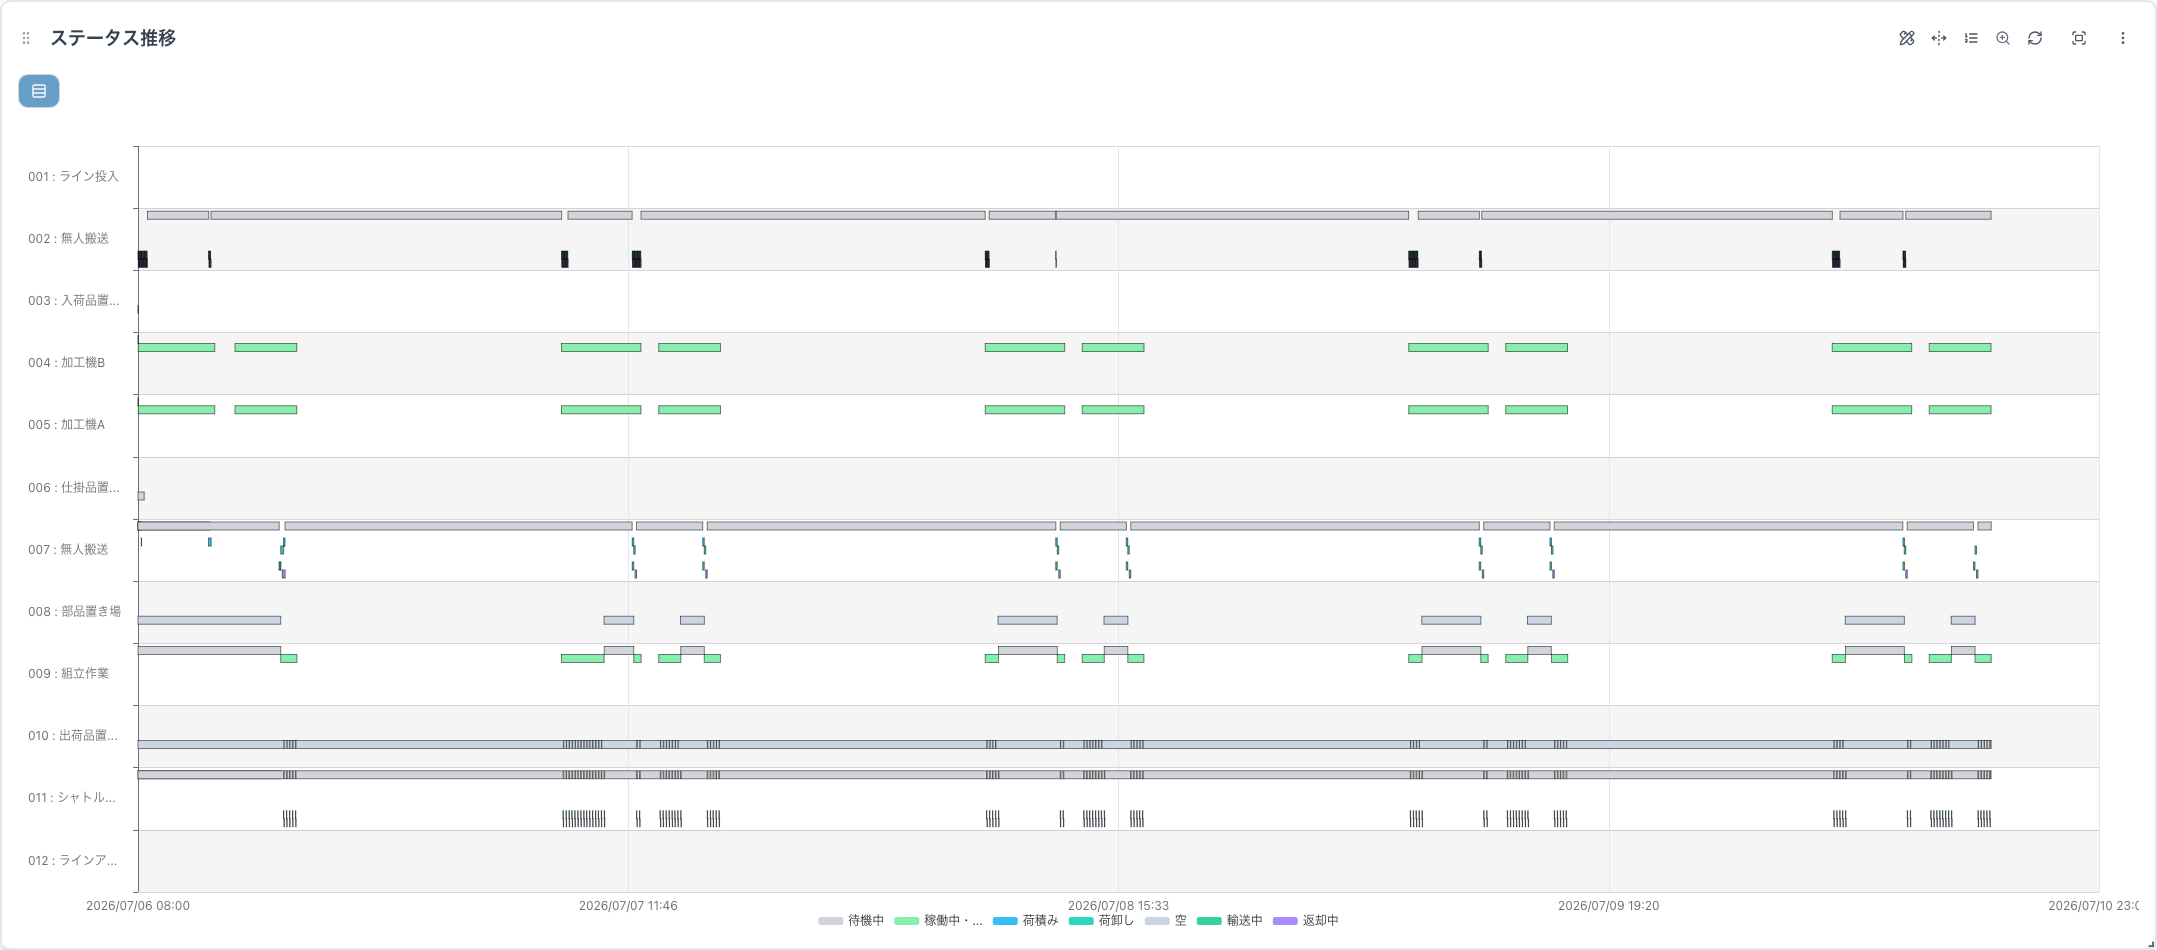
通常シフトでは、7月9日の12時30分から13時30分まで両方の加工機が休憩するため、この時間帯に新しい加工は開始されません。一方、交代休憩シフトでは、加工機Aが休憩している間も加工機Bが稼働し、13時30分になると加工機Aが稼働を再開します。
加工開始回数を比較すると、以下のようになります。
| 加工開始時間帯 | 通常シフト | 交代休憩シフト |
|---|---|---|
| 12:30~13:30 | A:0回、B:0回 | A:0回、B:6回 |
| 13:30~14:30 | A:6回、B:6回 | A:6回、B:0回 |
なお、12時30分ちょうどに完了した加工は、休憩開始前に処理を開始したものです。この結果から、通常シフトでは両方の加工機が同時に停止する時間帯が存在する一方、交代休憩シフトでは少なくとも1台が稼働できる状態を維持していることがわかります。
部品在庫への影響を確認する
次に、加工機へ供給する部品が保管されている入荷品置き場の在庫数を確認します。12時30分直前の部品在庫は、どちらの条件でも4,000個でした。その後、13時30分直前の在庫数を比較すると、以下のようになりました。
| 比較項目 | 通常シフト | 交代休憩シフト |
|---|---|---|
| 12:30直前の在庫 | 4,000個 | 4,000個 |
| 13:30直前の在庫 | 3,980個 | 3,930個 |
交代休憩シフトでは、加工機Aが休憩している間も加工機Bが加工を続けているため、通常シフトよりも部品の消費が進んでいます。その結果、13時30分直前の入荷品置き場の在庫は、交代休憩シフトの方が50個少なくなりました。このように、休憩時間を変更することで、加工機の稼働タイミングだけでなく、工程間の在庫量にも違いが生じることが確認できました。
最終的な出荷数への影響
最後に、5日間の出荷数を比較してみましょう。今回のシミュレーションでは、通常シフトと交代休憩シフトのどちらも、最終的なラインアウト数は950個となりました。つまり、休憩時間をずらすことで加工機の稼働状況や部品在庫には変化が生じましたが、今回の条件では最終的な出荷数に違いはありませんでした。これは、今回のモデルでは加工後の中間製品が仕掛品置き場に集められ、定時のAGVによって組立工程へ搬送される構成となっていることが関係していると考えられます。加工機の稼働タイミングを変更しても、その違いが必ずしも最終的な出荷数に反映されるとは限りません。
今回の結果から、シフト変更の効果を評価する際には、単に生産数だけを比較するのではなく、加工機の稼働状況や工程間の在庫量、搬送タイミングなどを合わせて確認することが重要だとわかります。
まとめ
今回の記事では、assimeeの実時間モードを使用して、2台の加工機が同時に昼休憩を取る場合と、交代で休憩を取る場合を比較しました。その結果、休憩時間をずらすことで、加工機が同時に停止する時間帯をなくし、部品在庫の推移を変化させられることが確認できました。一方で、今回の条件では5日間の出荷数に違いはなく、加工機の稼働状況が改善しても、必ずしも最終的な生産量が増えるわけではないこともわかりました。
このように、assimeeの実時間モードを活用することで、実際の勤務カレンダーに合わせたシフトや休憩時間を設定し、その変更が生産ライン全体に与える影響を検証することができます。これにより現場に適したシフト計画の検討に活用できます。