
概要
製造現場では、複数の製品をそれぞれ異なる工程で生産し、必要な数量がそろったタイミングでまとめて出荷することがあります。例えば、複数種類の部品を組み合わせたセット製品を出荷する場合や、異なる製品を決められた数量ずつまとめて納品する場合などです。このような現場では、製品ごとに組立方法や処理時間が異なっていても、最終的な出荷タイミングをそろえる必要があり、実際の生産計画では、単純に各工程の生産能力を高めるだけでなく、工程間の進捗をそろえ、必要なタイミングで必要な数量を生産することが重要になります。
こうした工程の制御には、MES(製造実行システム)のように、各工程の生産状況を把握し、その情報をもとに作業の開始や停止を制御する仕組みが有効です。
今回は、assimeeの情報管制機能を活用して仮想的なMES(仮想MES)機能をモデル内に構築してみます。5つの組立工程の完了情報をもとに出荷作業の開始タイミングを制御し、異なる製品を決められた数量ずつまとめて出荷する生産ラインを再現します。
モデル
今回用意したモデルは、5種類の製品をそれぞれ独立した組立工程で生産する工場で、以下の通りとなります。
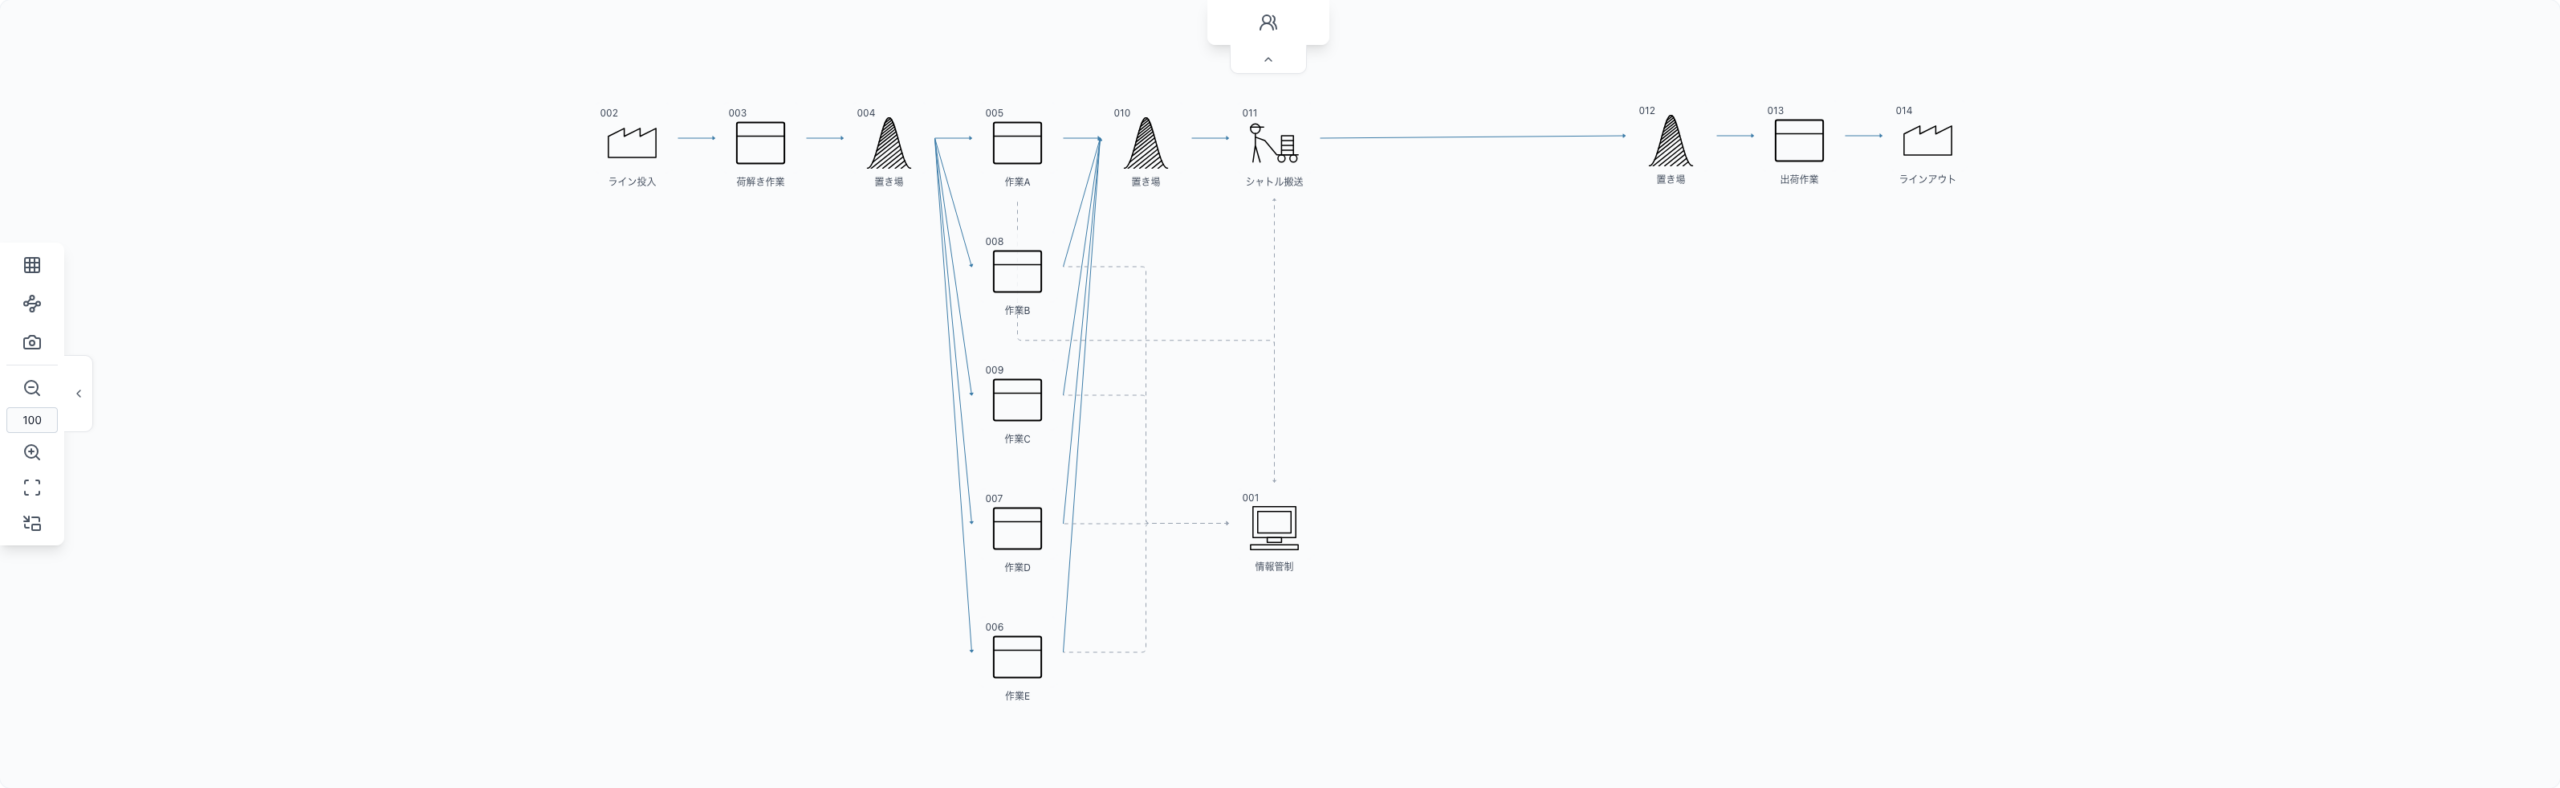
工場には製品Aから製品Eまでの5つの組立工程があり、それぞれ異なる部品を使用して製品を組み立てています。製品ごとに組立方法や処理時間は異なりますが、出荷はあらかじめ決められた組み合わせで行います。
出荷条件
今回のモデルでは、以下の数量を1セットとして出荷します。
| 製品 | 1回の出荷に必要な数量 |
|---|---|
| 製品A | 10個 |
| 製品B | 10個 |
| 製品C | 5個 |
| 製品D | 10個 |
| 製品E | 5個 |
| 合計 | 40個 |
つまり、5種類の製品を合計40個そろえることで、1回分の出荷が可能になります。例えば、製品Aが10個、製品Bが10個、製品Cが5個、製品Dが10個完成していても、製品Eが4個しか完成していなければ出荷できません。製品Eがもう1個完成し、必要な数量がすべてそろった時点で出荷が可能になります。このように、各工程の生産状況が出荷タイミングに影響することが、今回のモデルの特徴です。
工程ごとの処理時間の違い
今回のモデルでは、5つの組立工程の処理時間や組立方法がそれぞれ異なります。そのため、すべての工程を同じタイミングで開始しても、必要な数量の生産が完了する時刻は必ずしも一致しません。処理時間の短い工程では、ほかの工程が終了するまで製品を保管する必要があります。反対に、処理時間の長い工程では、必要な数量をそろえるまでに時間がかかります。今回のモデルでは、処理時間の異なる各工程の作業完了情報を利用して次の作業開始を制御します。
情報機能を使った工程の管制
今回のモデルで重要になるのが、assimeeの情報機能です。通常の生産ラインでは、部品が組立工程へ到着すると、設備が空いている限り加工が開始されます。しかし今回のモデルでは、部品が到着しただけでは組立を開始しないように設定します。各工程では、部品の到着に加えて、作業開始を許可する情報を受け取った場合に組立を開始します。この仕組みにより、部品が十分に供給されていても、必要なタイミングまで工程を待機させることができます。
作業完了情報による制御
各組立工程では、設定した作業が完了したタイミングで、その結果を情報として発信します。この情報を利用して、ほかの工程の進捗状況を確認したり、次の作業を開始するタイミングを決定したりします。
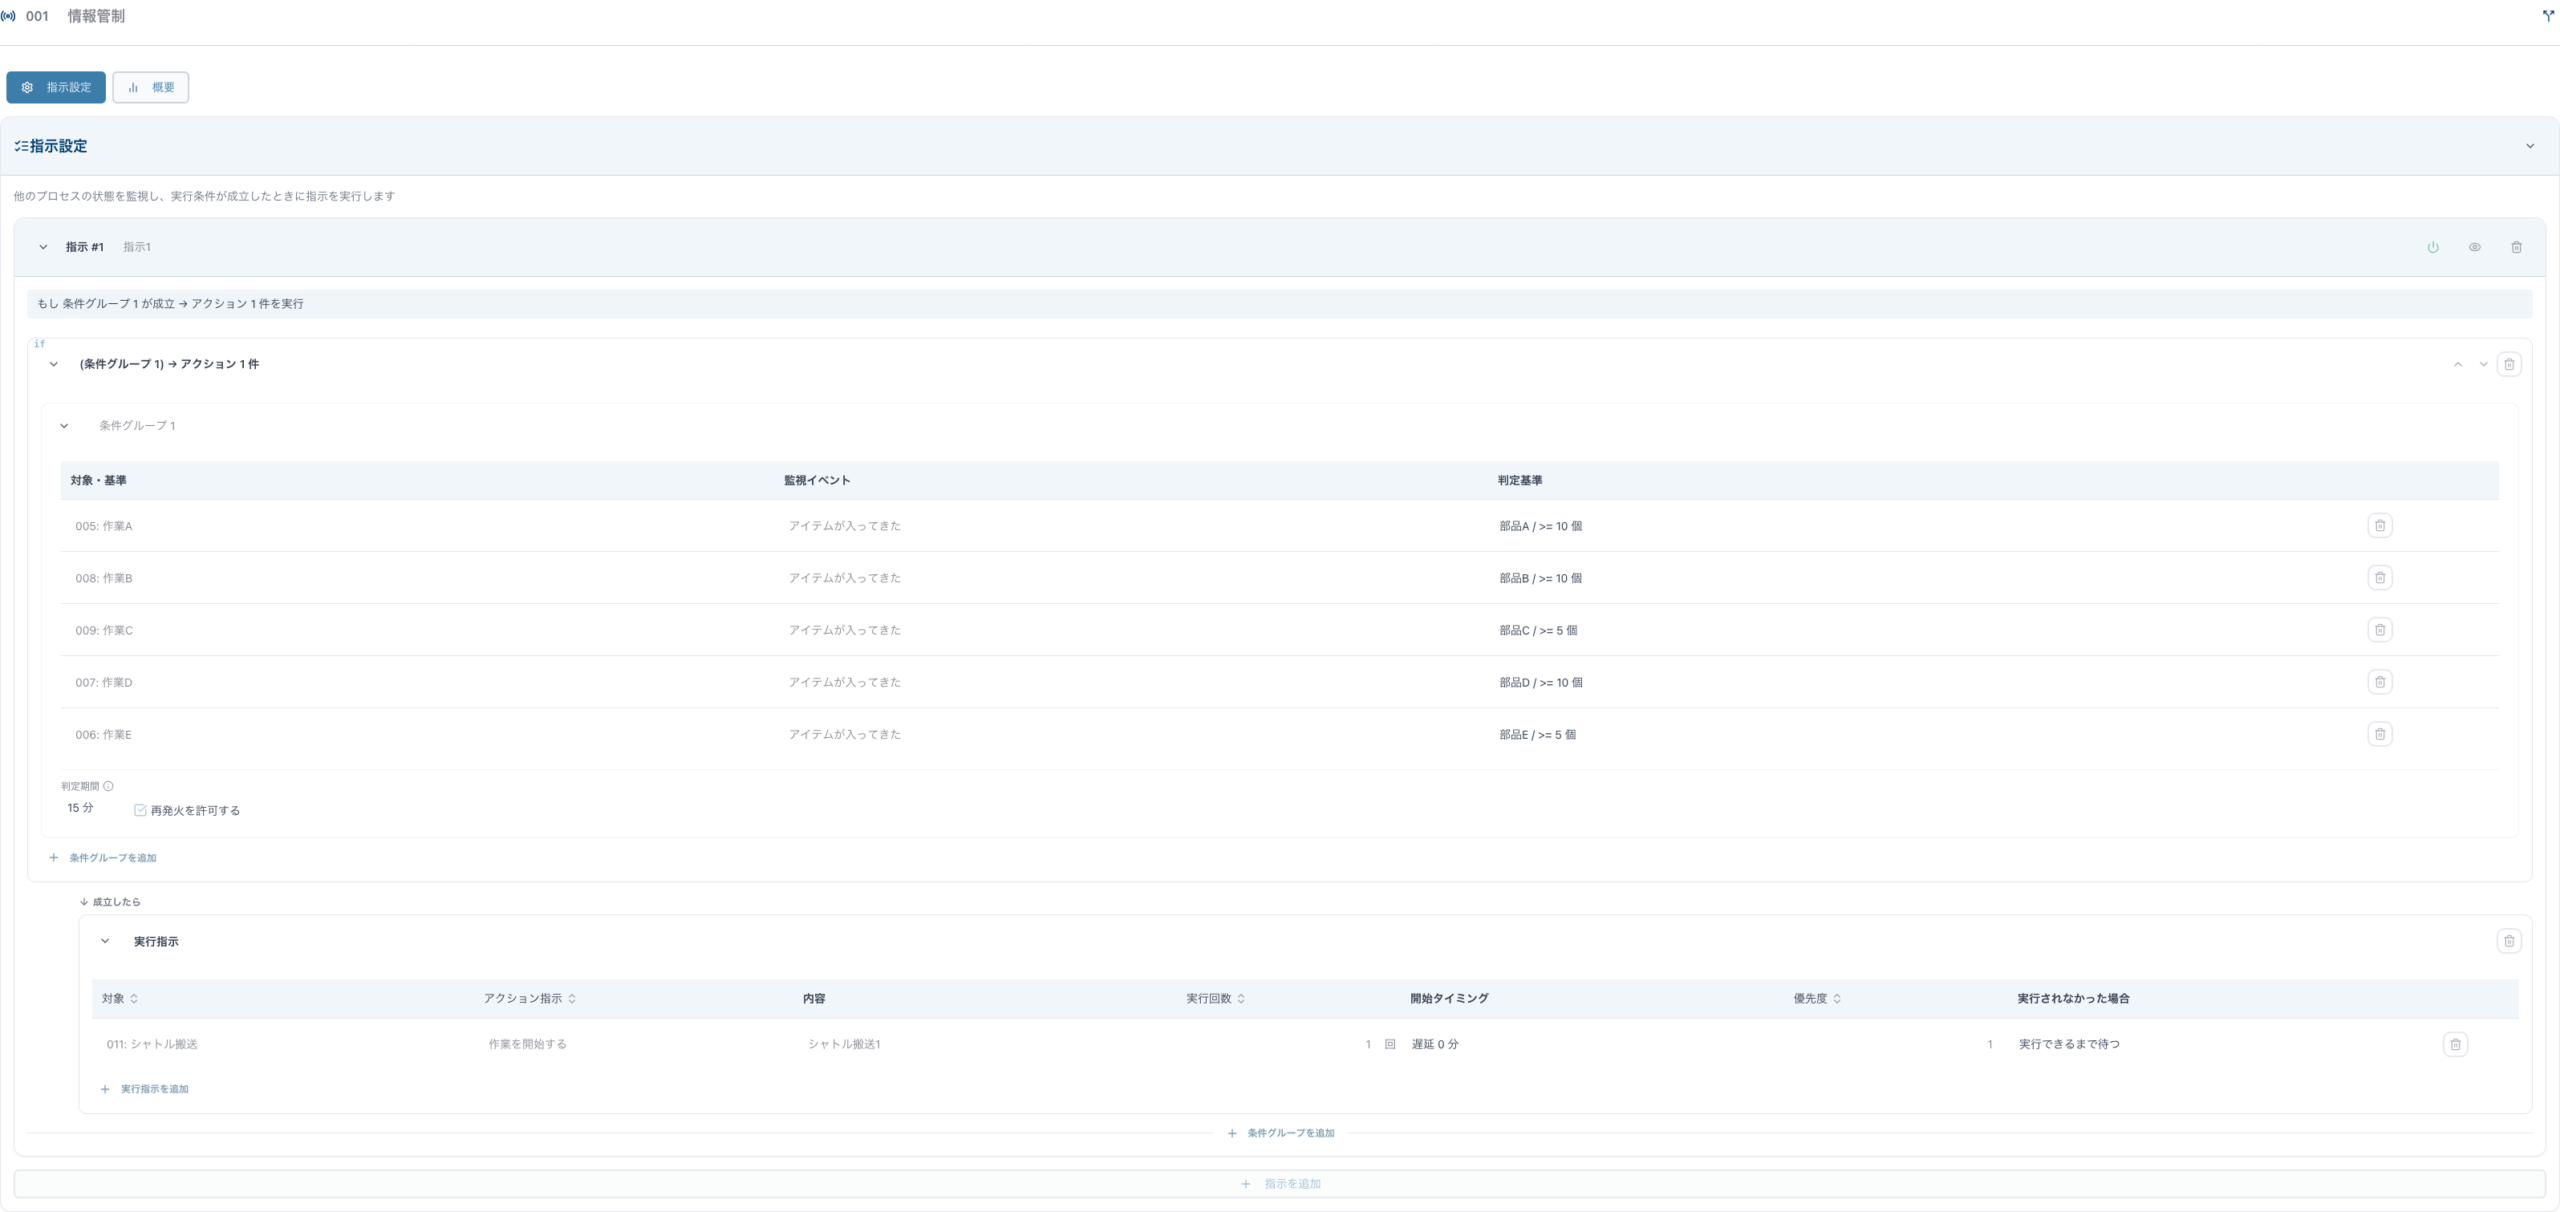
上図は情報設定画面の例です。例えば、ある工程が必要な数量を生産し終えた場合、その工程をいったん待機させ、ほかの工程が必要な数量をそろえるまで次の生産を開始しないように設定できます。すべての工程で必要な数量がそろえば、出荷工程が動作し、次の生産サイクルへ移行します。このように、工程の完了情報を次の作業開始条件として利用することで、複数の組立工程の進捗を連動させることができます。
シミュレーション
今回のシミュレーションでは、1営業日を想定して480分間の稼働状況を確認します。操業条件は以下の通りです。
| 項目 | 設定 |
|---|---|
| 勤務開始 | 8時 |
| 勤務終了 | 17時 |
| 休憩時間 | 昼に60分、午前と午後の可動時間に10分の小休憩 |
| 実稼働時間 | 480分 |
| 部品入荷 | 午前と午後の開始時に各1回 |
| 出荷単位 | 5種類、合計40個 |
今回のモデルでは、部品が連続的に供給されるのではなく、午前と午後の開始時にまとめて入荷する設定となっています。そのため、部品が入荷した直後には組立前の置き場に部品がたまり、その後、情報による作業開始の制御に従って各工程が稼働します。このように、部品の入荷タイミングと各組立工程の開始タイミングを分けて設定することで、実際の生産現場に近い動きを再現しています。
シミュレーション結果
シミュレーション結果は以下のようになりました。
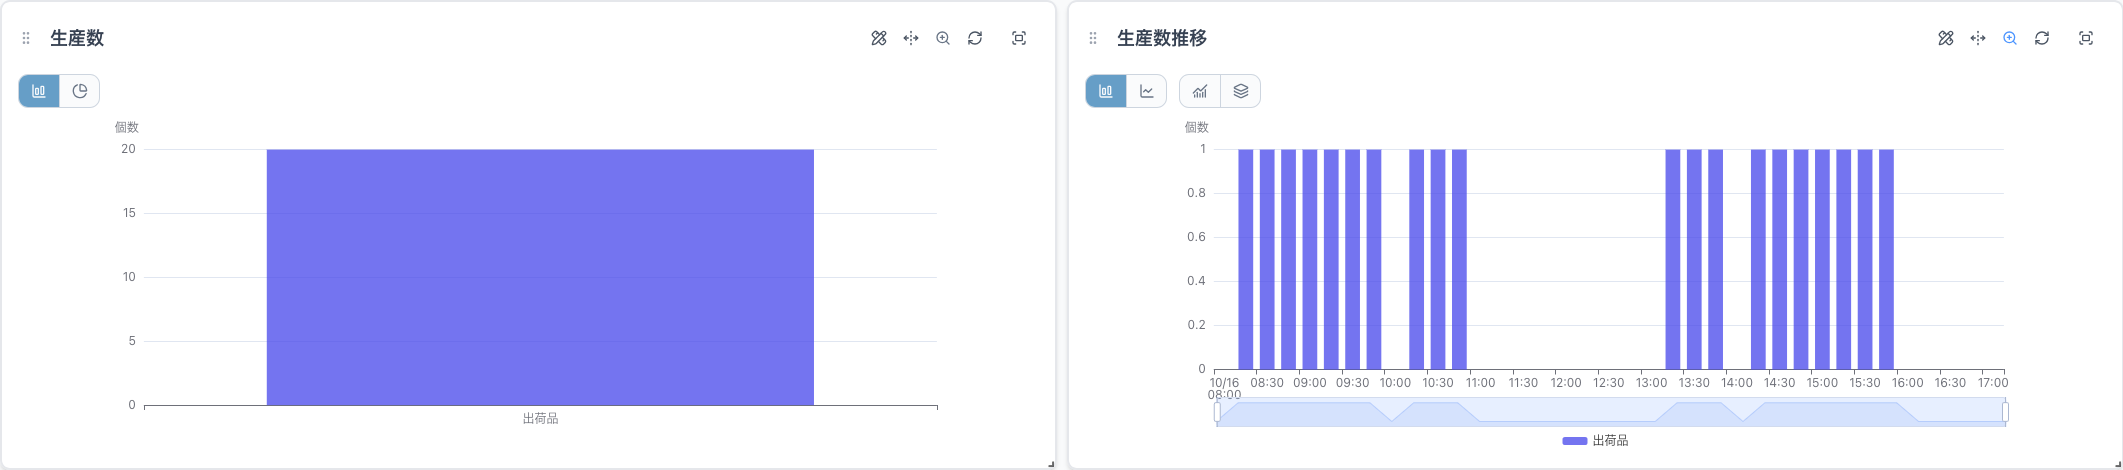
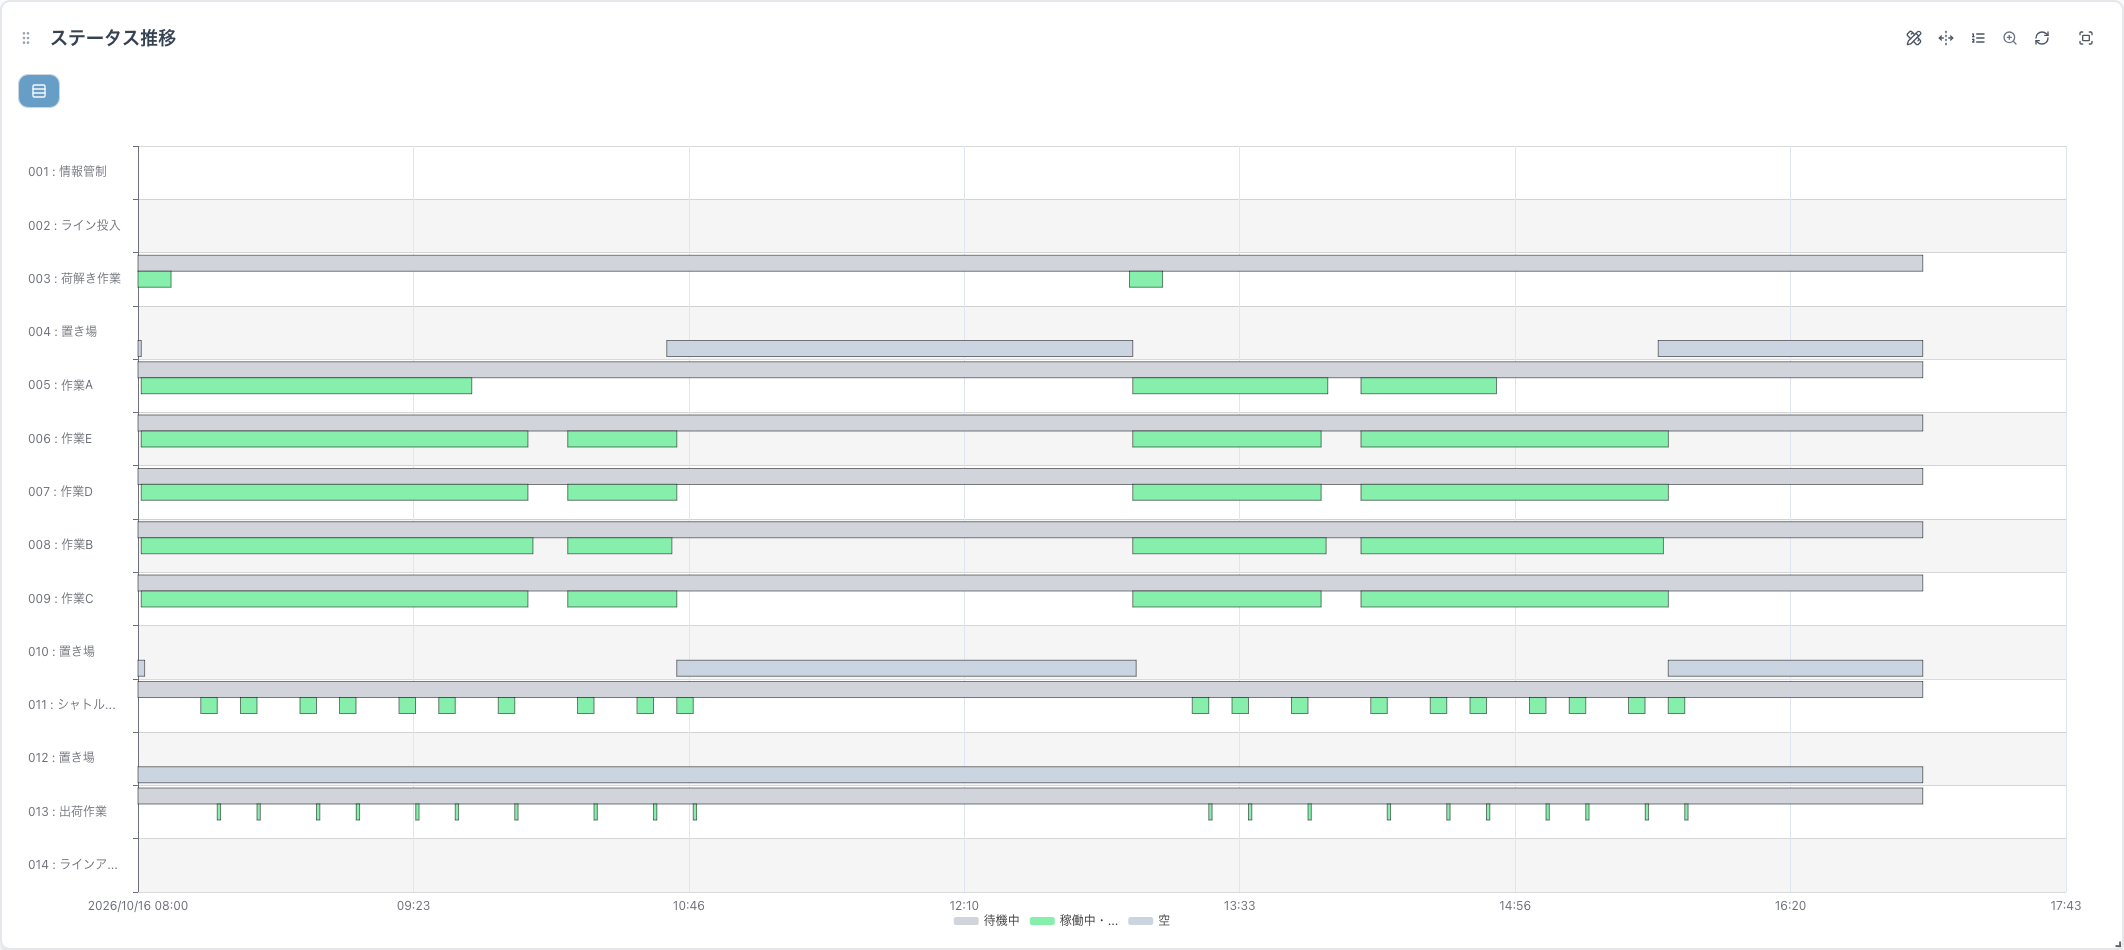
まず、各組立工程のステータス推移を確認します。ステータス推移では、各工程が加工している時間と待機している時間を確認できます。今回のモデルでは、製品Aが10個、製品Bが10個、製品Cが5個、製品Dが10個、製品Eが5個そろうまで出荷は行われません。そのため、先に完成した製品は出荷前の置き場で待機します。必要な数量がすべてそろうと出荷工程が開始され、合計40個の製品がまとめて出荷されます。ステータス推移を確認することで、各組立工程の生産数量と出荷タイミングが、設定した条件に従って制御されていることが分かります。
情報による工程管制
今回のモデルを応用すれば、以下のような工程を再現できます。
- すべての工程が終了してから次の生産を開始する
- 特定の工程が終了したら別の工程を開始する
- 一定数量の製品がそろったら搬送を開始する
- 特定の製品が必要な時の処理の割り込み
- 出荷完了を条件に次の生産サイクルを開始する
このように、物の流れと情報の流れを組み合わせることで、現場の運用ルールをより詳細にモデル化できます。
まとめ
今回の記事では、assimeeの情報管制機能を使って仮想的なMES(仮想MES)機能をモデル内に構築し、5種類の製品をそれぞれ異なる工程で組み立て、必要な数量がそろったタイミングでまとめて出荷する生産ラインを再現しました。各製品の組立方法や処理時間が異なるため、単純にすべての工程を連続稼働させるだけでは、工程間の生産数量や完了タイミングに差が生じます。そこで、assimeeの情報機能を利用して、各工程の作業完了情報をもとに次の作業開始を制御する仕組みを導入しました。これにより、製品ごとに必要な数量を生産しながら、5種類の製品がすべてそろったタイミングで出荷する動きを再現できました。このようにassimeeでは、情報機能を使って工程の開始や停止、再開を制御することで、実際の製造現場で行われている複雑な工程管制をモデル化することが可能です。
assimeeでは、実際の製造プロセスをモデル化し、シミュレーションすることで、プロセスの見える化や潜在的な課題の洗い出しを行うことができます。製造プロセスのデジタル化や課題解決でお悩みの方は、ぜひお問い合わせください。