
概要
製造工場や物流倉庫では、フォークリフトを使って複数の生産ラインから完成品や部品を回収し、出荷場所まで搬送する作業が日常的に行われています。こうした搬送では、フォークリフトが一度に運べる数量と、各ラインで生産されるロット数が必ずしも一致するとは限りません。例えば、1ロット12個の製品を生産するラインに対して、フォークリフトが一度に7個までしか運べない場合、1回の搬送ではすべての製品を運び切れません。最初に7個を搬送した後、残りの5個を別の搬送で回収する必要があります。このような端数搬送は、1つのラインだけを考えれば単純な問題に見えます。しかし、1台のフォークリフトが複数のラインを巡回している場合には、搬送順序や製品の完成タイミングによって、特定のラインに製品が滞留する可能性があります。また、フォークリフトの積載能力を大きくすれば搬送回数を減らせる一方で、設備の大型化や運用コストの増加につながる場合もあります。そのため、単純に積載能力の大きいフォークリフトを導入するのではなく、現場の生産量や搬送条件に適した能力を検討することが重要です。
今回は、assimeeを使って、3つの生産ラインからフォークリフトが完成品を回収する工場を再現します。それぞれのラインで生産ロット数と1回あたりの搬送数量が異なる条件を設定し、端数搬送が正しく行われることを確認します。さらに、搬送の集中によって出荷が遅れる状況を再現し、フォークリフトの台数を変更することで改善できるかを検証します。
モデル
今回用意したモデルは、以下のように3つの生産ラインを持つ工場です。
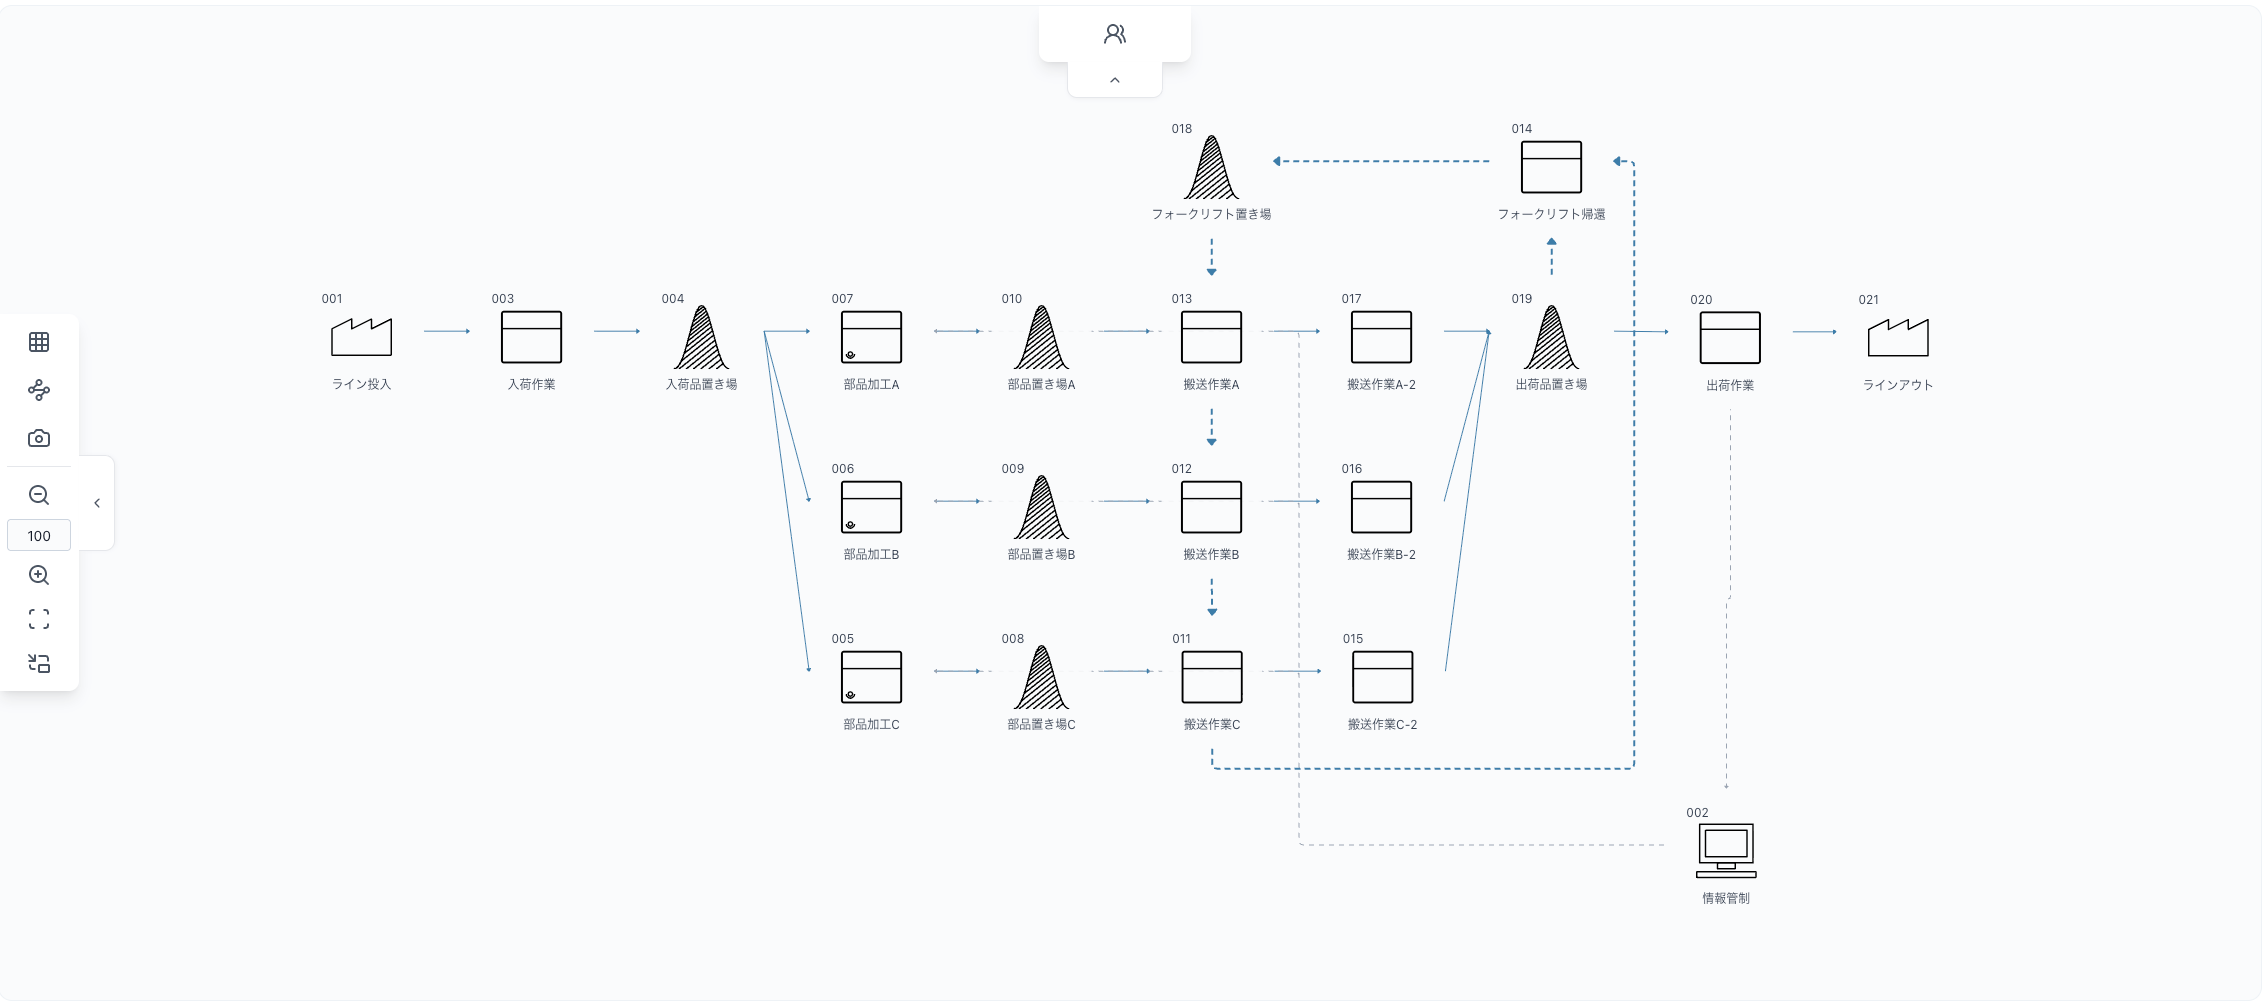
各ラインでは異なる製品をロット単位で生産しており、完成した製品は一時的に置き場へ保管されます。フォークリフトは各ラインの置き場を巡回し、完成品を積み込んで出荷場所まで搬送します。今回のモデルでは、ラインごとに生産ロット数と1回あたりの搬送可能数が異なる点が特徴です。
各ラインの生産条件と搬送条件
今回設定する条件は以下の通りです。
| 生産ライン | 1ロットの生産数 | 1回の搬送数の上限 | 想定する端数 |
|---|---|---|---|
| ラインA | 12個 | 7個 | 5個 |
| ラインB | 16個 | 10個 | 6個 |
| ラインC | 20個 | 8個 | 4個 |
- ラインAでは、12個の製品を1ロットとして生産します。フォークリフトは1回に7個まで搬送できるため、最初に7個を搬送し、残りの5個を次の搬送で回収します。
- ラインBでは、16個の製品を1ロットとして生産します。1回あたりの搬送数は最大10個なので、10個と6個の2回に分けて搬送します。
- ラインCでは、20個の製品を1ロットとして生産します。1回あたり8個まで搬送できるため、8個、8個、4個の3回に分けて搬送する必要があります。
このように、同じ1ロットの搬送でも、ラインによって必要な搬送回数が異なる設定を行います。
端数搬送の設定
今回のモデルでは、各ラインの置き場にある製品数と、フォークリフトが1回に運べる数量をもとに搬送数を決定します。例えば、ラインAに12個の製品がある場合、最初の搬送では上限の7個を積み込みます。その後、置き場には5個が残ります。次の搬送では、上限の7個に満たなくても、残っている5個を積み込んで出荷場所まで運びます。
ラインBとラインCについても同様に、1回あたりの搬送上限に満たない端数が発生した場合には、残っている数量だけを搬送するように設定します。全てを搬送し終わったら次のロットの生産が始まるように設定します。
この仕組みにより、搬送数の上限を超えることなく、1ロット分の製品をすべて出荷場所まで運ぶことができます。
複数ラインを巡回するフォークリフトの搬送
今回のモデルでは、フォークリフトが3つのラインの搬送作業を担当します。そのため、あるラインで製品が完成しても、フォークリフトが別のラインの搬送を行っている場合には、すぐに回収できるとは限りません。例えば、ラインAで次のロットが完成したタイミングで、前のロットの端数が残っていた場合、フォークリフトはラインAの製品を続けて回収することがあります。その間にラインBやラインCでも製品が完成すると、それらの製品はフォークリフトが到着するまで置き場で待機することになります。
特にラインCでは、1ロット20個に対して1回あたりの搬送数が8個のため、1ロットを出荷するために3回の搬送が必要です。このように、各ラインで必要な搬送回数が異なる場合には、単純な生産ロット数だけではフォークリフトの負荷を判断できません。搬送上限によって発生する端数や、複数ラインの搬送要求が重なるタイミングを考慮することが重要となります。
シミュレーション結果
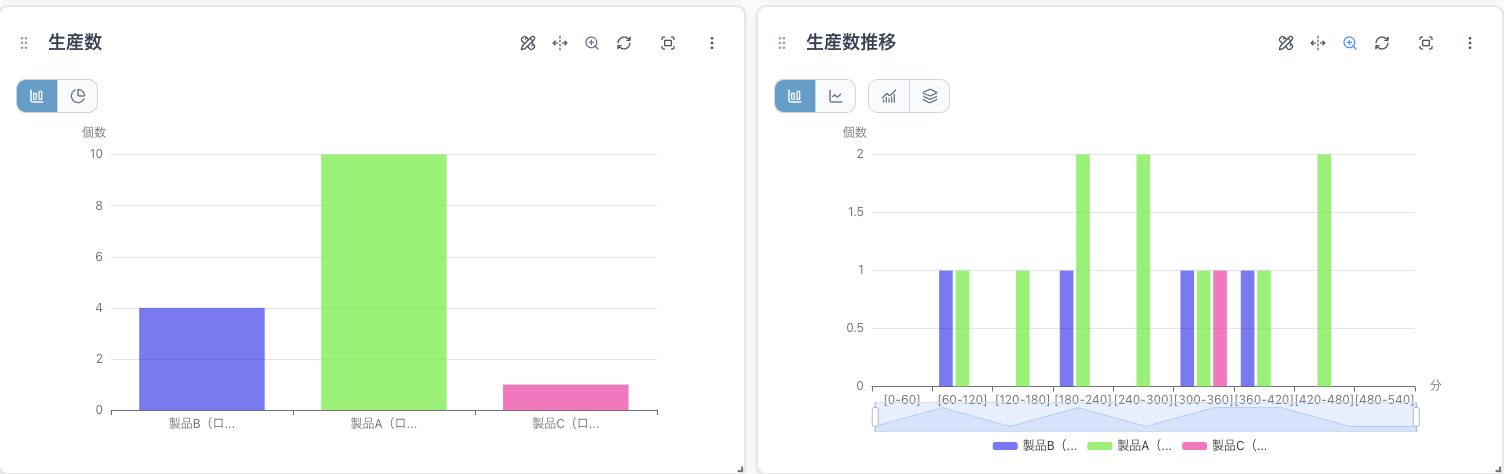
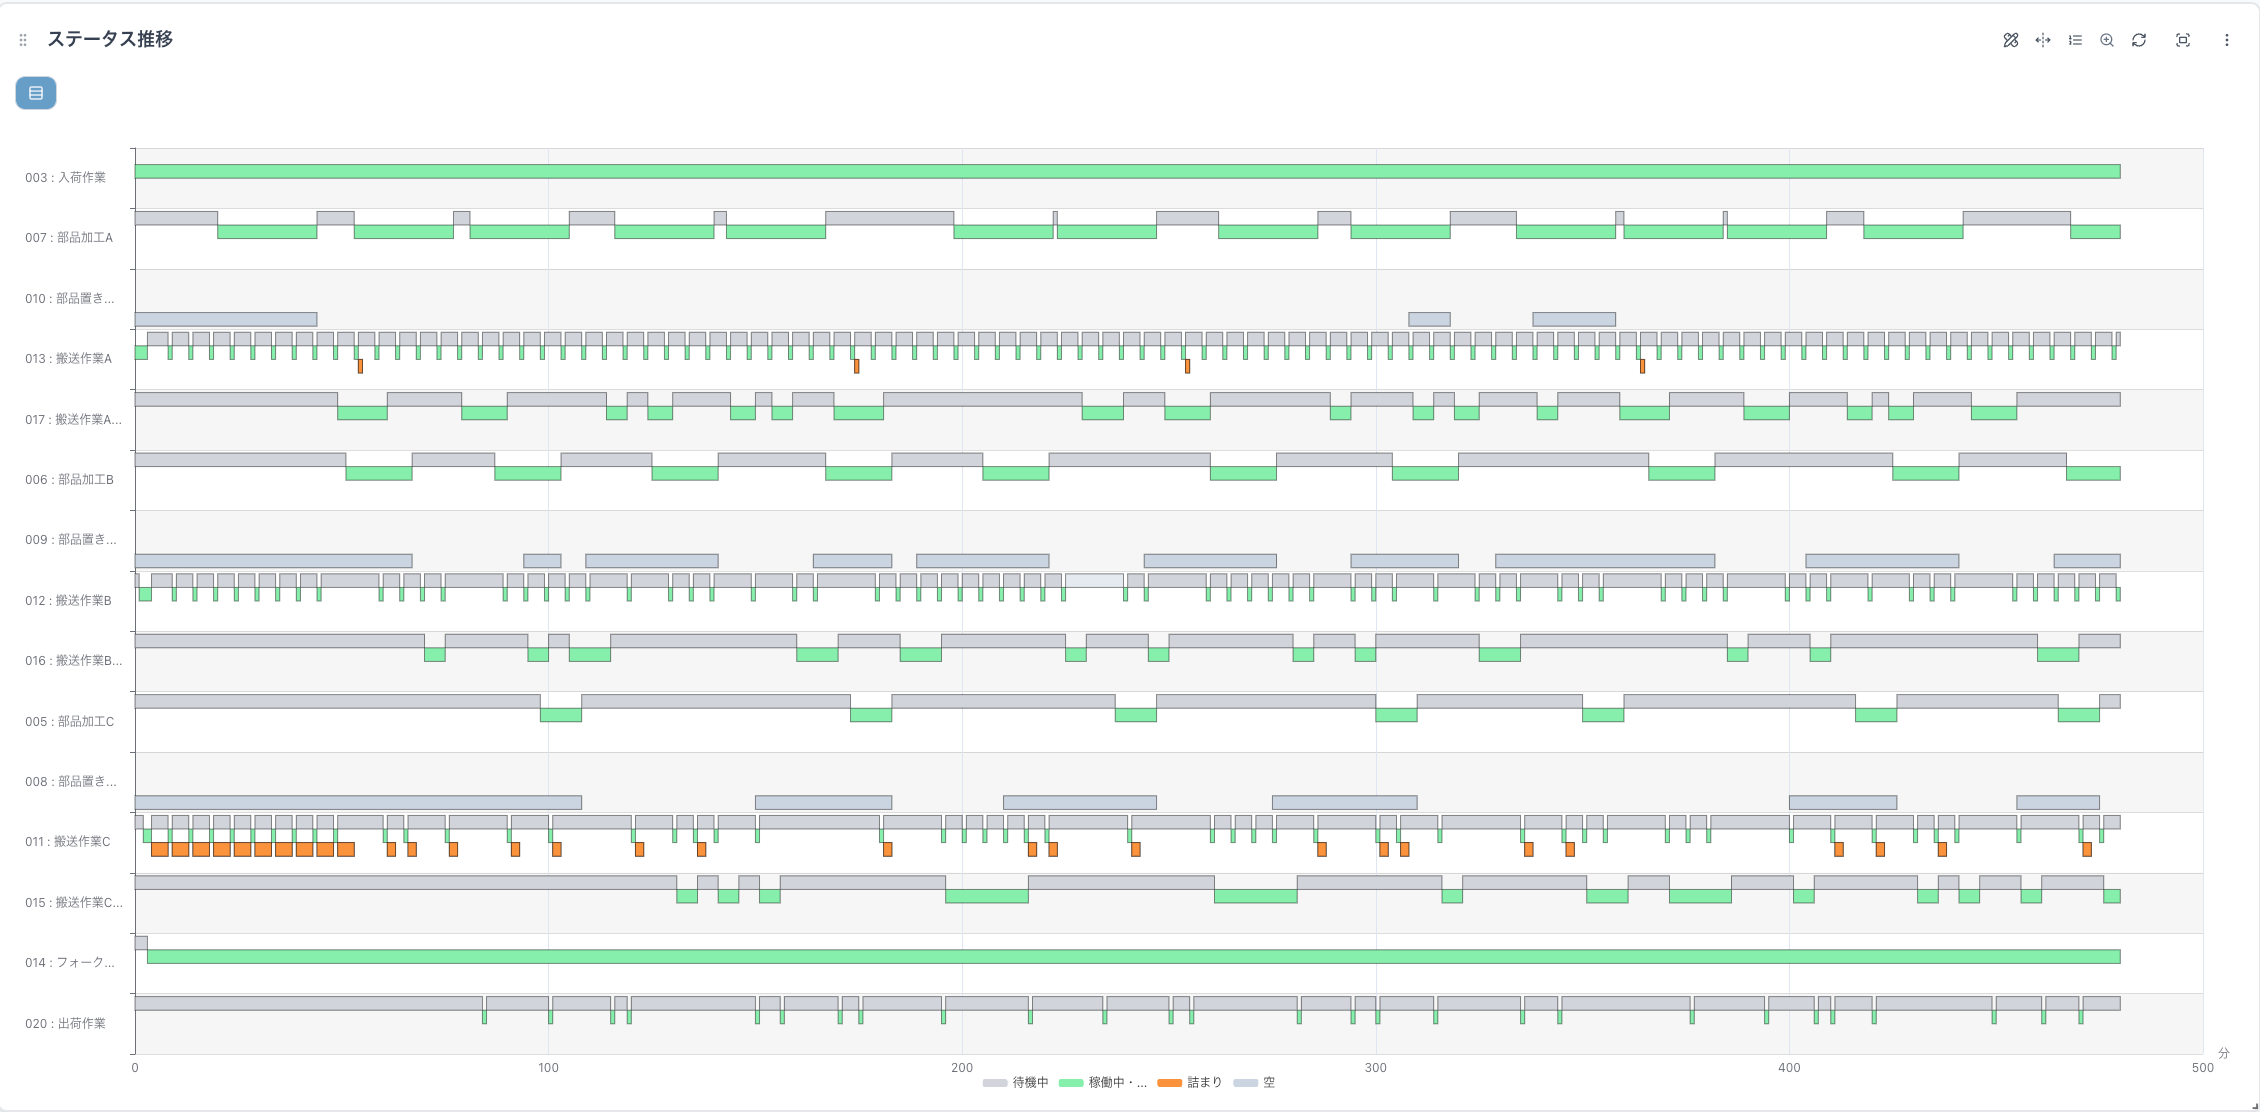
まず、フォークリフト1台が各ラインの製品を搬送する条件でシミュレーションを480分の設定で実行します。シミュレーション結果は以下のようになりました。
端数搬送の動作確認
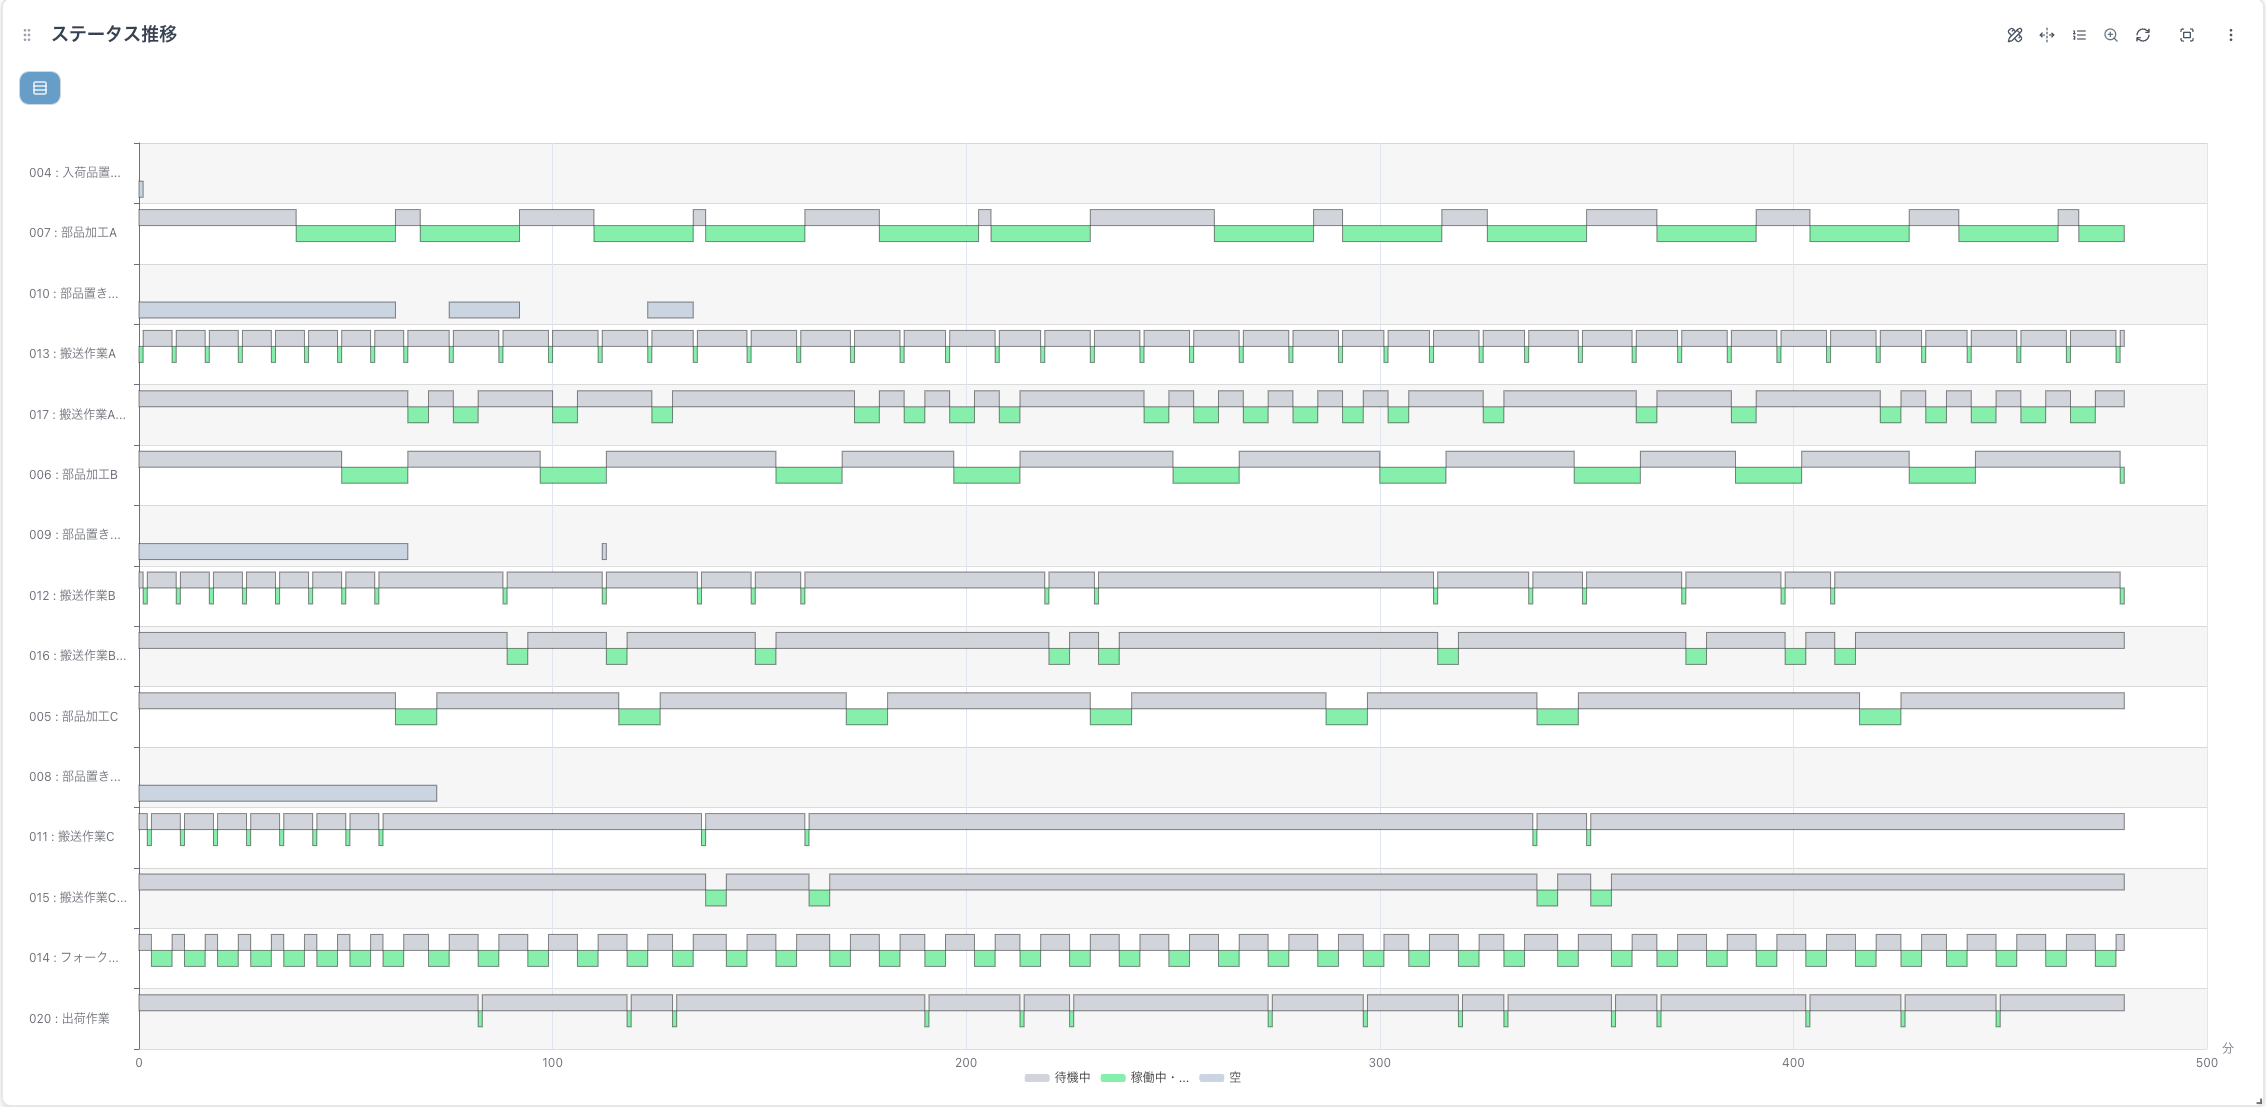
ステータス推移を確認すると、ラインAでは7個と5個、ラインBでは10個と6個、ラインCでは8個、8個、4個というように、1ロットの生産数に応じて搬送が行わる設定ですが、フォークリフトの搬送状況を詳しく確認すると、問題が見えてきます。
今回のモデルでは、搬送要求が発生した順序やフォークリフトの稼働状況によって、ラインAの製品を続けて搬送する場合があります。例えば、ラインAで複数のロットが完成している場合、フォークリフトがラインAの製品を連続して回収し、その間にラインCの製品が置き場に残されることがあります。その結果、ラインCでは製品が完成しているにもかかわらず、搬送待ちによって出荷が遅れる状況が発生します。これは、端数搬送そのものに問題があるわけではなく、複数のラインで発生する搬送要求に対して、フォークリフトの搬送能力が不足している可能性があることを示しています。
フォークリフトの台数を増やして比較する
そこで次に、フォークリフトの台数を増やした場合に、搬送待ちや出荷量がどのように変化するのかを確認します。assimeeのシナリオ比較機能を使えば、フォークリフトの台数を変更した複数の条件をまとめてシミュレーションし、その結果を横並びで比較できます。
例えば、フォークリフトを1台、2台、3台と5台まで増やしてシミュレーションを行い、以下の項目を確認します。
- 各ラインの出荷数
- 搬送待ち時間
- 製品置き場に残っている数量
- フォークリフトの稼働状況
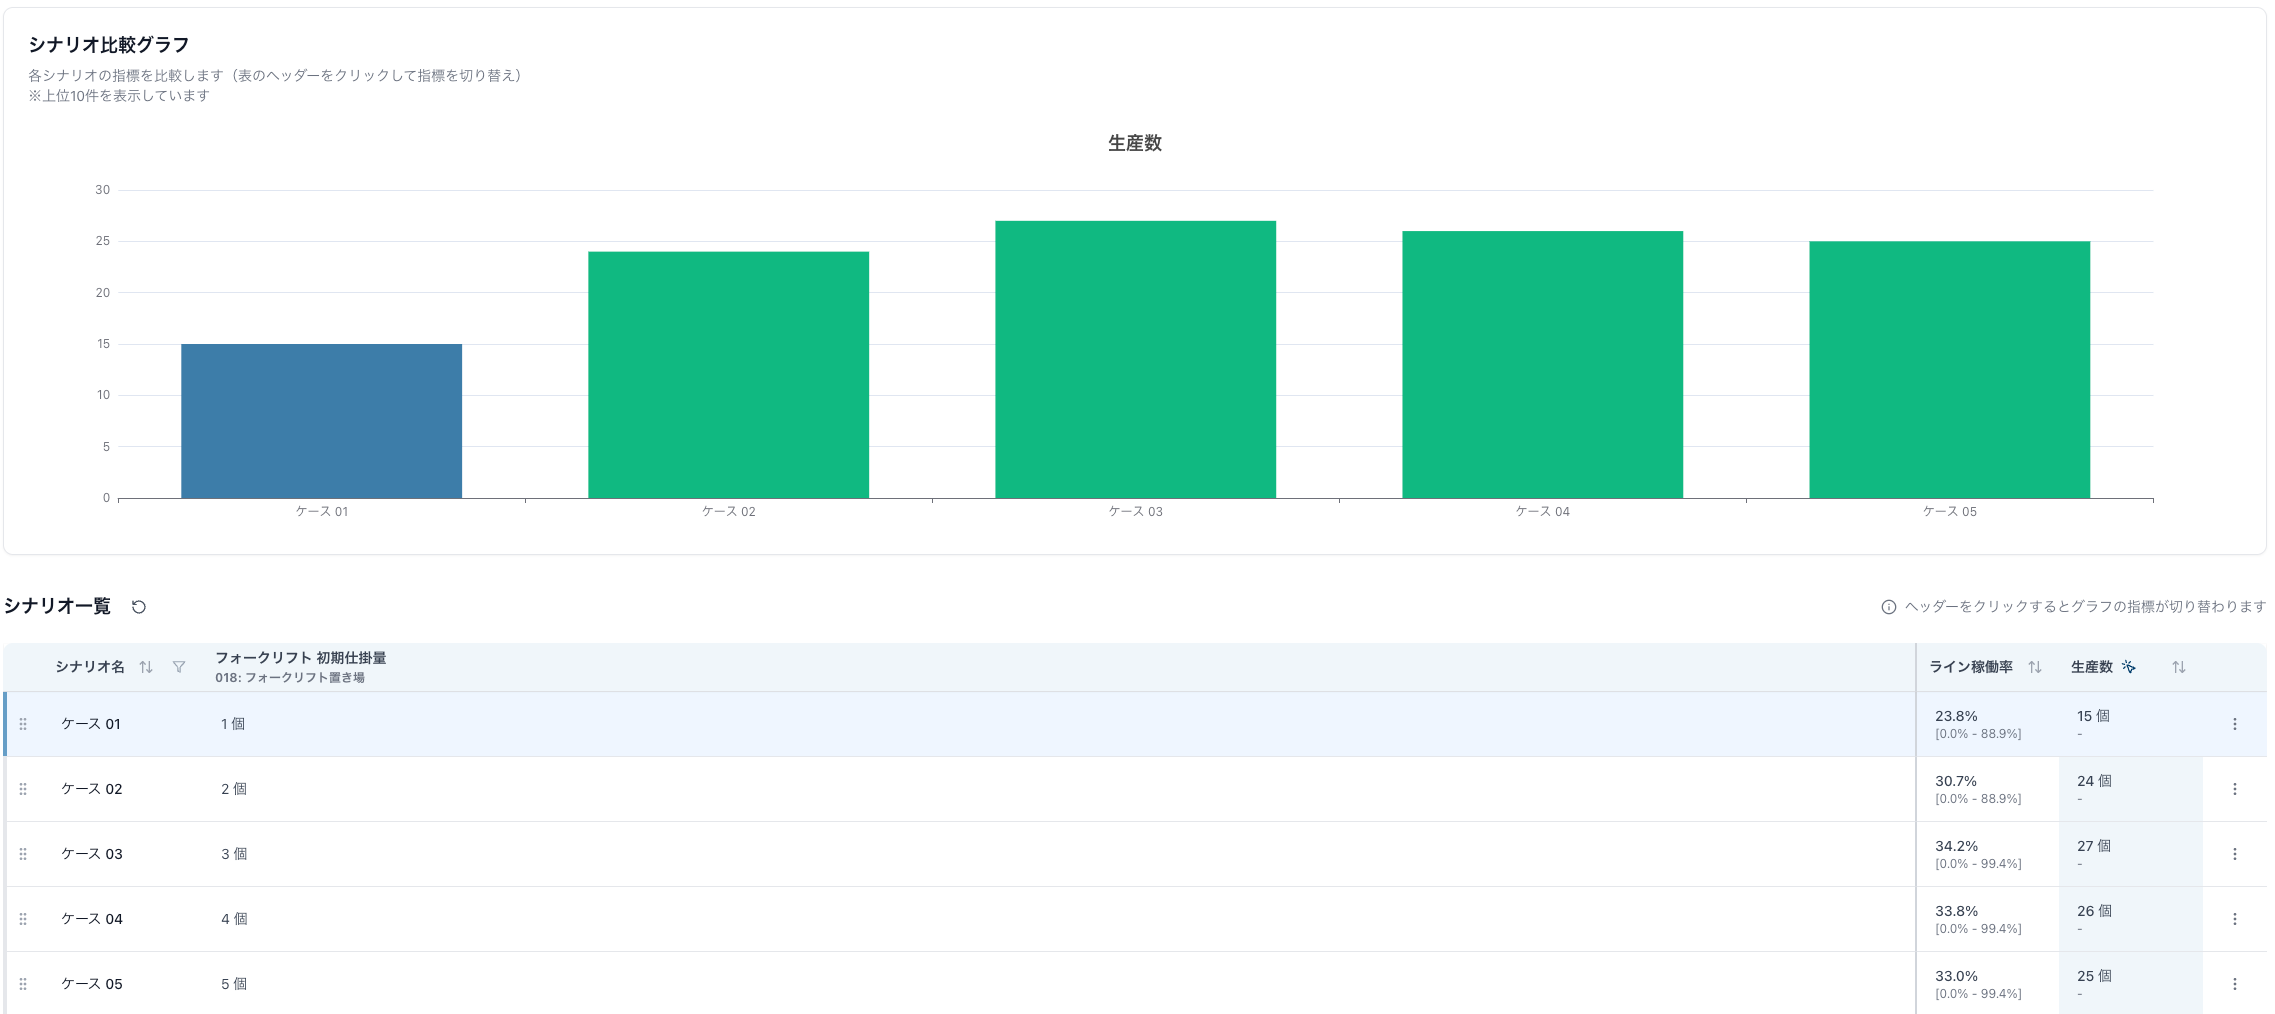
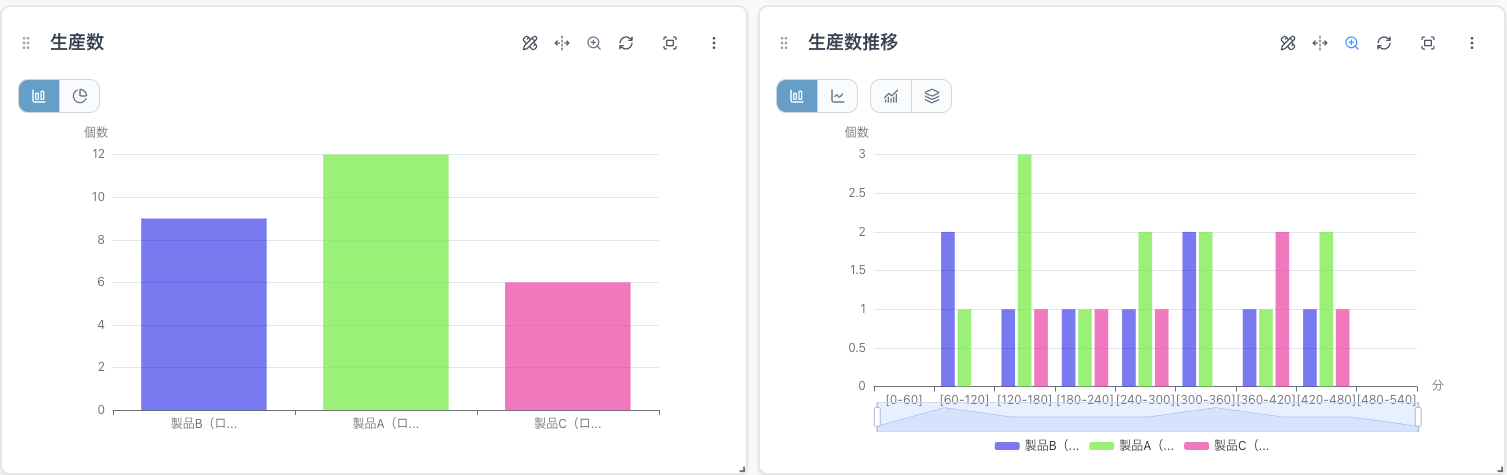
フォークリフトを増やすことで、複数のラインから同時に搬送要求が発生した場合にも、それぞれの搬送へ対応しやすくなります。そのため、ラインAの搬送が集中している間にも、別のフォークリフトがラインCの製品を回収できるようになり、搬送待ちの削減が期待できます。シナリオ比較の結果を見ると台数を増やすに従って出荷量が増えています。
ただし、フォークリフトの台数を増やせば必ず出荷量が増えるとは限りません。生産ラインの処理能力や出荷場所の受け入れ能力が上限に達している場合には、それ以上フォークリフトを増やしてもフォークリフトの詰まりが生じるなどで改善効果が小さくなる可能性があります。実際に今回のモデルではフォークリフトを4台以上にすると出荷量が頭打ちになることがわかります。したがって、必要以上にフォークリフトを増やすのではなく、必要な出荷量を確保できる最小限の台数を見つけることが重要です。
台数増加以外の他の改善案
今回のモデルでは、フォークリフトの台数を増やす方法を検討しましたが、搬送能力を改善する方法はそれだけではありません。例えば、各ラインの搬送上限を変更することで、必要な搬送回数を減らせる可能性があります。ラインAでは、1回あたりの搬送上限を7個から12個へ増やすことができれば、1ロット分を1回で搬送できます。同様に、ラインBでは16個、ラインCでは20個を一度に運べるようにすれば、各ラインの搬送回数を削減できます。ただし、積載能力の大きいフォークリフトや搬送器具を使用する場合には、設備コストや通路幅、積み下ろし作業などの条件も考慮する必要があります。
また、搬送順序を変更する方法も考えられます。例えば、特定のラインだけに搬送が集中しないように、各ラインを順番に巡回するルールを設定したり、長時間待機している製品を優先して回収したりする方法です。
このように、フォークリフトの台数だけでなく、積載数や搬送順序を変更して比較することで、現場に適した搬送計画を検討できます。
まとめ
今回の記事では、3つの生産ラインからフォークリフトが製品を回収する工場を対象に、生産ロット数と搬送上限が異なる場合の端数搬送を再現しました。ラインAでは12個を7個と5個、ラインBでは16個を10個と6個、ラインCでは20個を8個、8個、4個に分けて搬送することで、1回あたりの搬送上限を超えずに製品を出荷する仕組みをモデル化しました。シミュレーション結果からは、複数のラインで搬送要求が発生すると、特定のラインの製品が優先的に搬送され、別のラインの出荷が遅れる場合があることが分かりました。
こうした問題に対して、フォークリフトの台数や搬送上限、搬送順序を変更してシミュレーションすることで、改善効果を事前に検証できます。このようにassimeeを活用することで、単純な搬送数量だけでなく、ロット数と積載能力の違いによって発生する端数搬送や、複数ライン間の搬送待ちを含めた物流工程を再現しより効率的な搬送計画に繋げることが可能です。