
概要
製造現場では、置き場(倉庫)から部品を作業場所まで搬送すると、搬送後に発生した空箱を回収して元の置き場へ戻す作業も必要になります。このような工場内物流では、部品供給と空箱回収をそれぞれ別の作業員が担当している場合があります。例えば、部品供給を担当する作業員は、部品倉庫から部品を持って作業場所へ移動し、供給を終えた後は何も持たずに部品倉庫へ戻ります。一方、空箱回収を担当する作業員は、空の状態で作業場所まで移動し、空箱を積み込んで空箱置き場まで戻ります。
このような運用では、
部品供給担当者の復路と、空箱回収担当者の往路が空荷移動になる
という特徴があります。
業務効率化として考えられるのが、部品供給と空箱回収を同じ作業員が担当する方法です。部品を持って作業場所へ移動した後、その場で空箱を回収して戻れば、往路と復路の両方で荷物を運ぶことができます。今回は、このような部品供給と空箱回収を行う工場内物流をassimeeでモデル化し、専任作業員による分業と、部品供給・空箱回収を両方担当する運用で、作業員の移動や物流能力がどのように変化するかをシミュレーションを使って比較する方法を解説します。
モデル
今回用意したモデルでは下図の通りです。部品倉庫から作業場所へ部品を供給し、使用後に発生した空箱を再び倉庫側へ回収し搬送します。
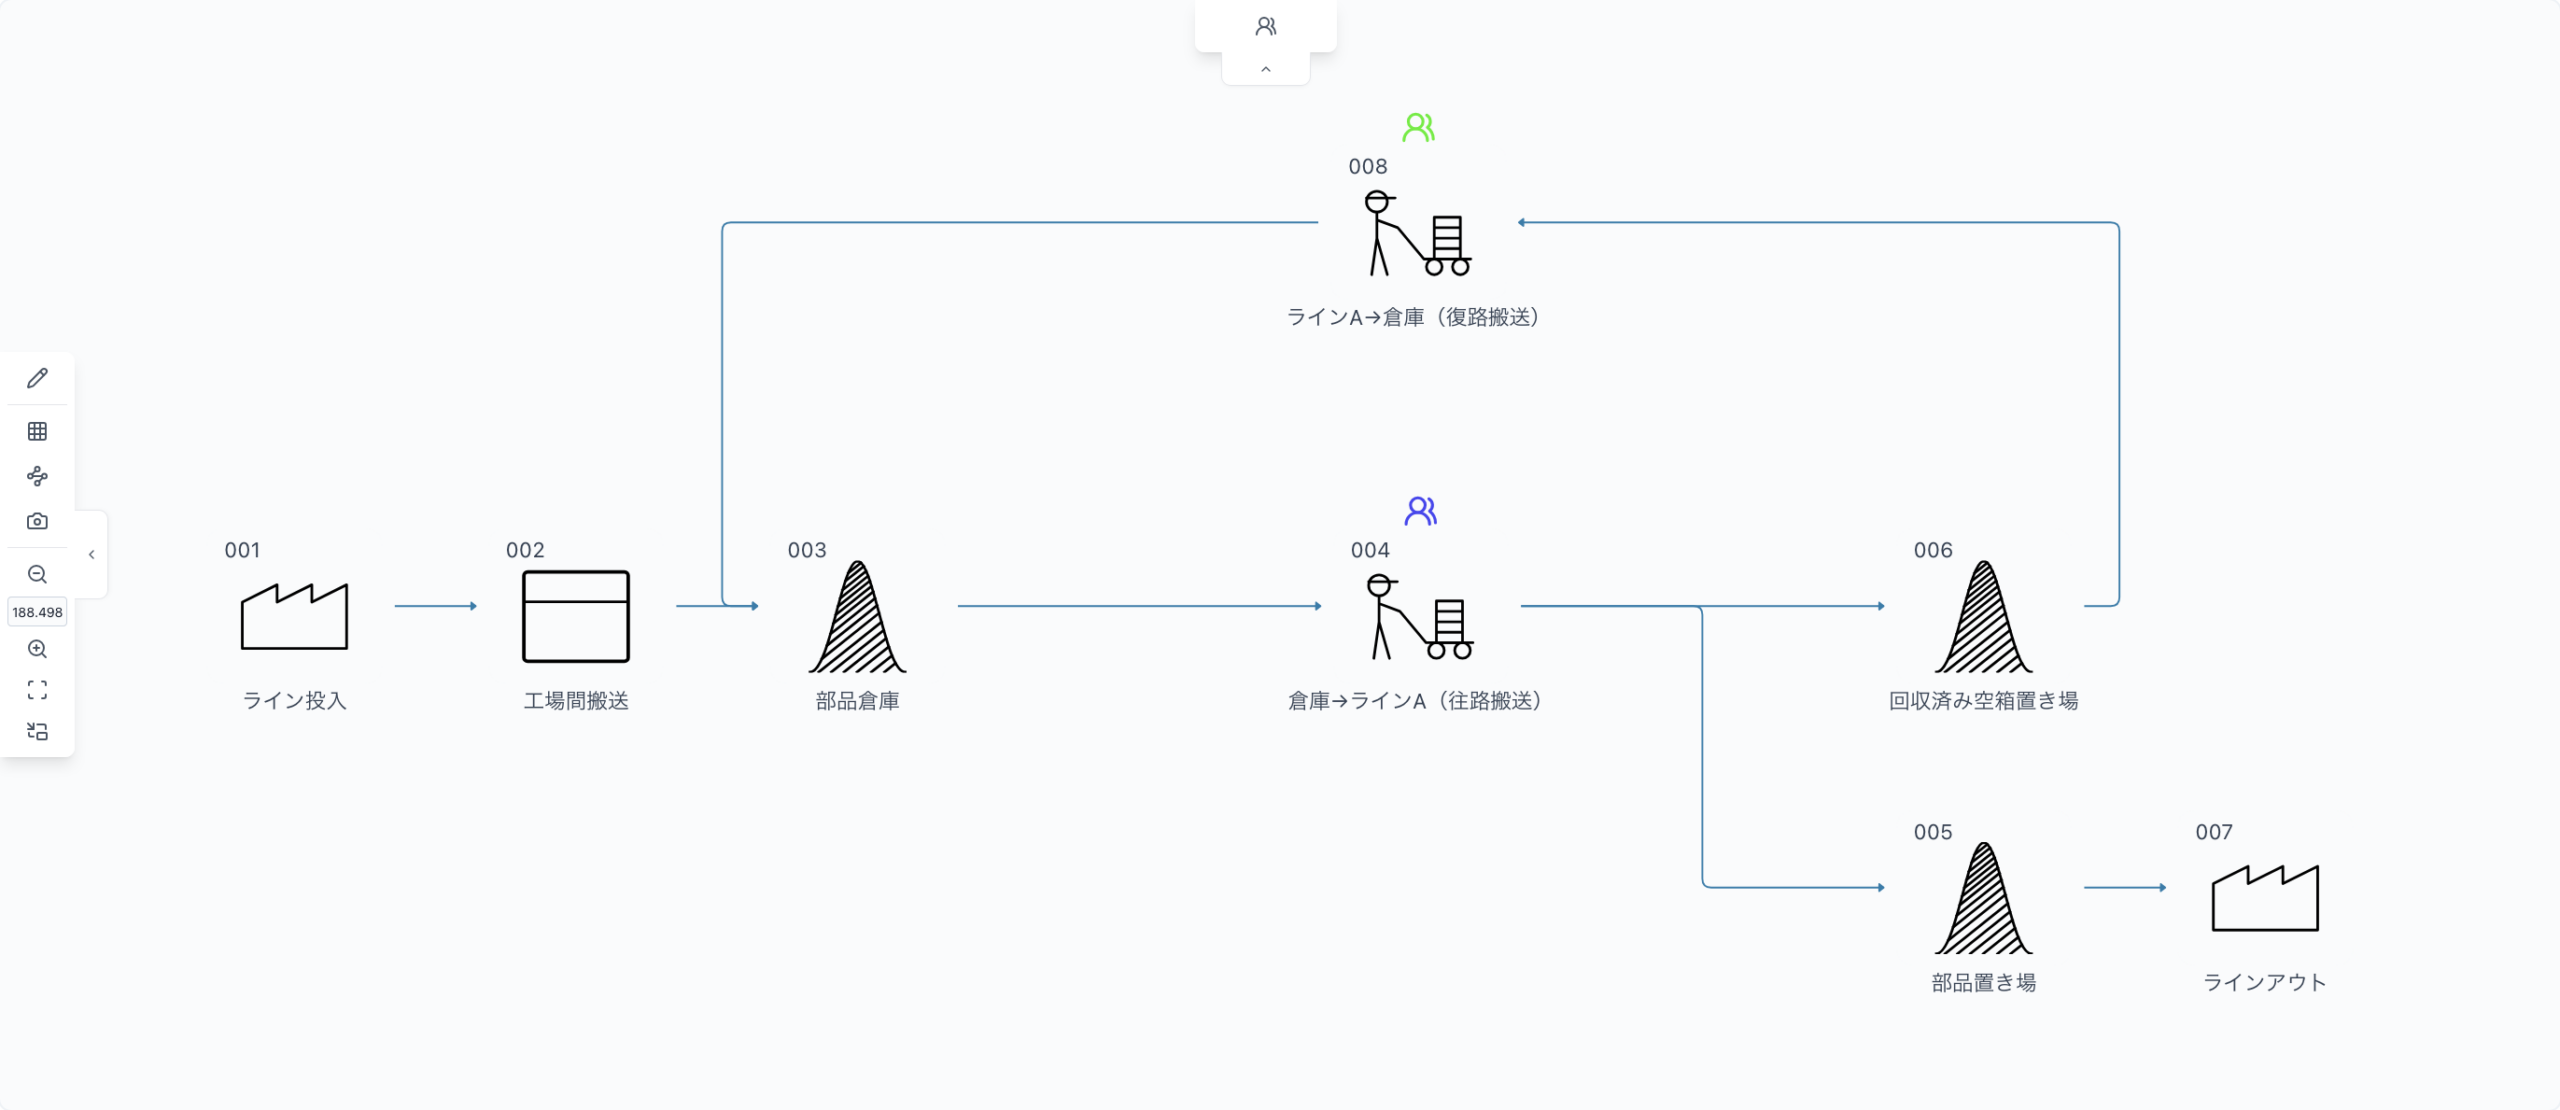
大まかな物流の流れは、
部品投入 → 入荷処理 → 部品倉庫 → 部品積込 → 作業場所まで搬送 → 部品供給 → 空箱積込 → 倉庫まで回収搬送 → 空箱荷下ろし → 回収済み空箱置き場 → ラインアウト
となっています。
部品はライン投入から一定間隔で投入され、いったん部品倉庫へ保管されます。今回、部品の投入間隔は3分に1箱としました。
また、シミュレーション開始直後から部品供給と空箱回収の動きを確認できるように、空箱の初期仕掛かりを
- 部品倉庫:2箱
- 空箱置き場:2箱
と設定しています。これにより、シミュレーション開始時点から部品供給要求と空箱回収要求が存在する状態を再現しています。
部品供給から空箱回収までの流れ
部品倉庫に保管されている部品は、作業員によって積み込まれ、作業場所まで搬送されます。作業場所へ到着すると部品を供給し、その後、使用済みの空箱を積み込みます。空箱は再び倉庫側まで搬送され、空箱置き場で荷下ろしされます。
今回のモデルでは、品目そのものの流れと作業員の動きを分けて設定しています。物流の流れ自体は改善前と改善後で変更せず、「どの作業員がどの作業を担当するか」だけを変更します。これにより、物量や搬送条件を変えることなく、作業員の担当方法による違いだけを比較できます。
改善前:部品供給と空箱回収を分業する
まず、改善前の条件では2人の物流作業員を配置します。作業員Aは部品供給専任、作業員Bは空箱回収専任とします。
作業員A:部品供給担当
作業員Aは、
部品倉庫 → 部品積込 → 作業場所まで搬送 → 部品供給 → 部品倉庫へ戻る
という動きを繰り返します。行きは部品を運んでいますが、部品を供給した後は何も持たずに部品倉庫へ戻ります。
つまり、
往路:部品を搬送
復路:空荷
となります。
作業員B:空箱回収担当
作業員Bは、
空箱置き場 → 作業場所まで移動 → 空箱積込 → 空箱置き場まで回収 → 空箱荷下ろし
という動きを繰り返します。
こちらは逆に、作業場所へ向かう際には何も運んでいません。つまり、
往路:空荷
復路:空箱を搬送
となります。
このため、改善前では2人の作業員が同じ区間を移動しているにもかかわらず、
- 作業員Aの復路
- 作業員Bの往路
では荷物を運んでいません。この空荷移動が、今回改善したいポイントです。
改善後:部品供給と空箱回収を同じ作業員が担当する
次に、改善後では作業員Aと作業員Bの両方が、部品供給と空箱回収を担当できるようにします。
作業員の動きは、
部品倉庫 → 部品積込 → 作業場所まで搬送 → 部品供給 → 空箱積込 → 倉庫まで回収搬送 → 空箱荷下ろし
となります。
つまり、
往路:部品を搬送
復路:空箱を搬送
という往復搬送になります。
改善前では、部品供給と空箱回収のためにそれぞれ別の作業員が移動していました。改善後では、作業場所へ向かうときに部品を持ち、戻るときに空箱を持つため、同じ往復移動を有効に使うことができます。また、作業員AとBの両方が同じ作業を担当できるため、一方の作業員が作業中であっても、もう一方の作業員が次の部品供給を担当できます。このように、単純に空荷移動を削減するだけでなく、作業員を共通化することで物流量の変化にも対応しやすくなると考えられます。
シミュレーション
今回のシミュレーションでは、部品を3分ごとに1箱投入します。1時間では20個、8時間では160個が投入される計算で、輸送しても不足が生じないようにしています。
また、モデル開始時点では、
- 部品倉庫:2箱
- 空箱置き場:2箱
のように空箱を初期仕掛かりとして設定しています。
主な条件は以下の通りです。
- シミュレーション時間:8時間
- 部品投入間隔:3分に1個
- 部品倉庫初期仕掛かり:2箱
- 空箱置き場初期仕掛かり:2箱
- 物流作業員:2人
- 部品供給:1箱単位
- 空箱回収:1箱単位
作業員数や物量については改善前後で変更せず、担当方法だけを変更して比較します。
改善前の運用
最初に、作業員Aを部品供給専任、作業員Bを空箱回収専任としてシミュレーションします。
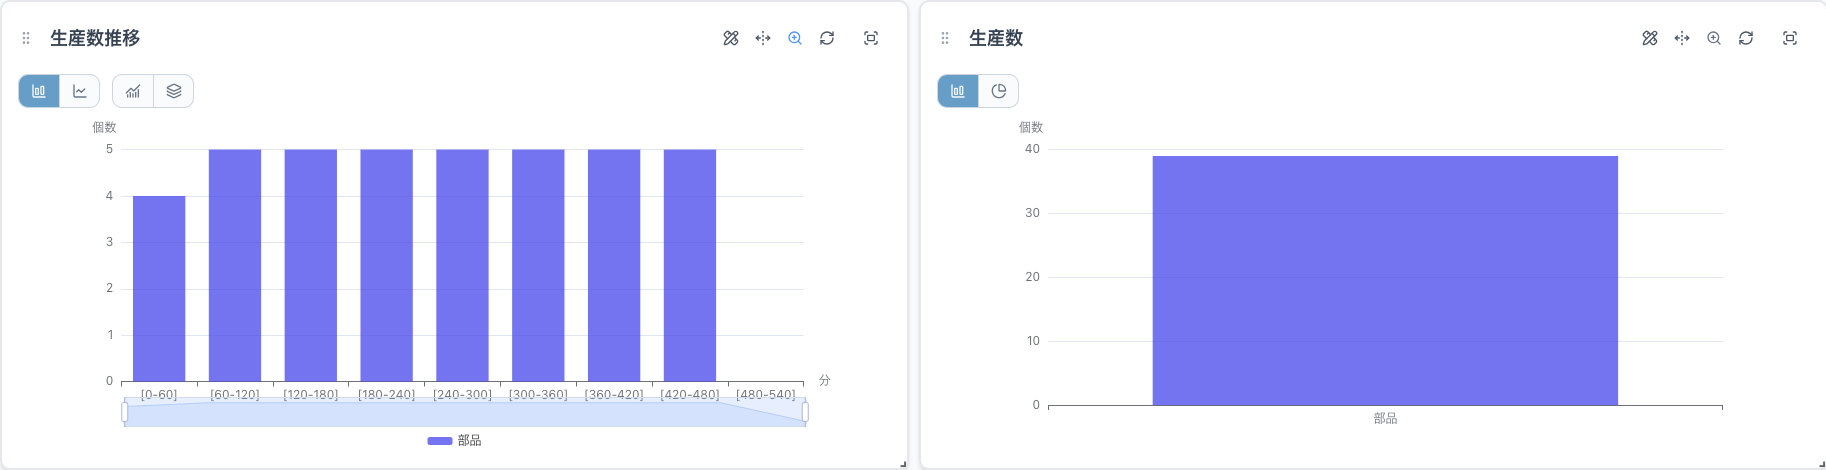
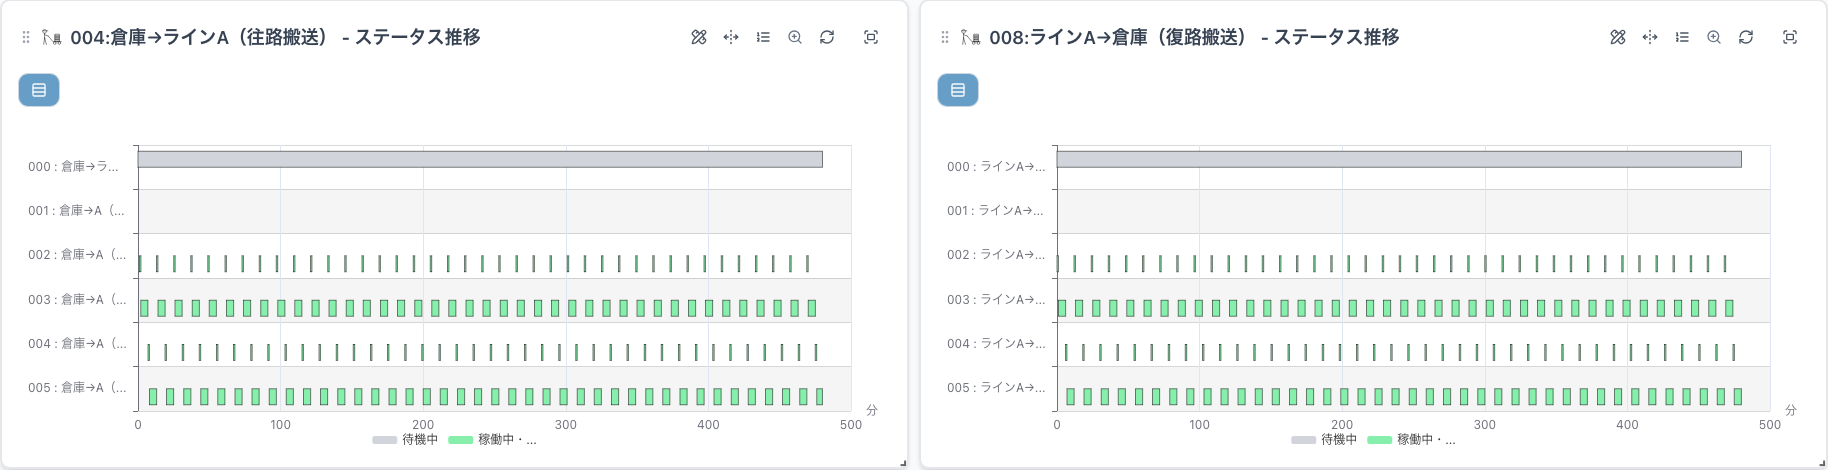
(上から積込、搬送、荷下ろし、帰還)
ステータス推移を確認することで、単純な部品供給数だけでなく、各作業員の移動状況も確認できます。
改善前では、
- 作業員Aが部品を持って作業場所へ向かう
- 部品供給後、何も持たずに部品倉庫へ戻る
- 作業員Bが空荷で作業場所へ向かう
- 空箱を積んで空箱置き場まで戻る
という動きが繰り返されます。そのため、実際に荷物を運んでいる時間だけでなく、空荷で移動している時間も多く発生していることがわかります。また、部品供給担当と空箱回収担当を固定しているため、一方の作業量が増えた場合でも、もう一方の作業員が応援することはできません。
改善後の運用
次に、作業員AとBの両方が部品供給と空箱回収を担当する条件へ変更します。
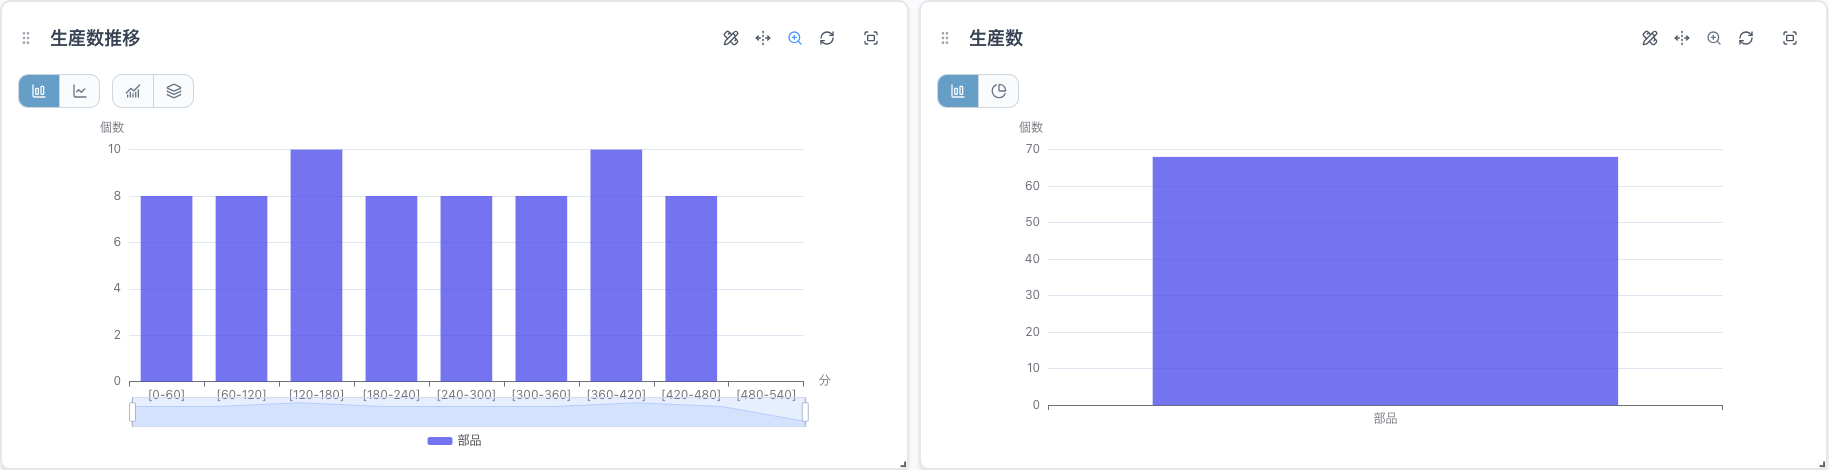
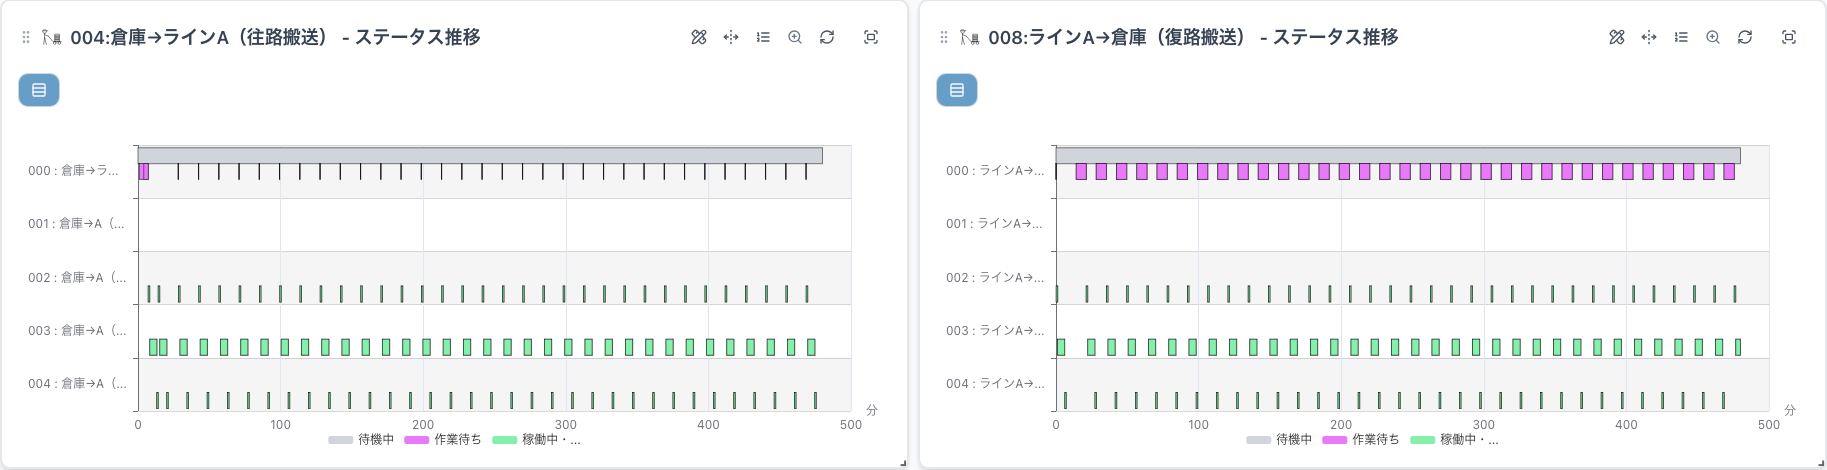
(上から積込、搬送、荷下ろし)
改善後では、部品を作業場所へ供給した作業員が、そのまま空箱を積み込んで戻ります。これにより、
部品を運んだ帰り道を空箱回収に利用できる
ため、改善前に発生していた空荷移動を減らすことができます。また、作業員AとBが共通して部品供給と空箱回収を担当するため、空いている作業員が次の物流作業へ対応できるようになり、改善前の39個から68個へ搬送量が増えています。搬送量が単純に倍にならないのは、改善前の復路は搬送だけだったのが、改善語には搬送に加えて積込作業や荷下ろし作業の時間が必要となるからです。
空荷移動をなくすだけではなく物流全体を見る
今回の改善では、空荷移動を減らすことだけが目的です。そのため、部品は十分に供給されている設定としました。しかし、実際には空荷移動が少なくなれば必ず物流全体が最適になるとは限りません。
- 部品供給が遅れて作業場所で部品待ちが発生していないか
- 空箱回収が遅れて空箱置き場が満杯になっていないか
- 特定の作業員だけに負荷が集中していないか
- 部品倉庫に仕掛かりが増えていないか
といった点も確認しつつ改善案を検討する必要があります。
まとめ
今回の記事では、部品倉庫から作業場所へ部品を供給し、使用後の空箱を再び倉庫側へ回収する工場内物流をモデル化し作業員の担当業務を変更することで搬送量が増加するかどうかを比較しました。改善前では、
- 作業員Aが部品供給を担当
- 作業員Bが空箱回収を担当
とし、それぞれが専任で作業しており、部品供給担当者の復路と空箱回収担当者の往路では空荷移動が発生していました。一方、改善後では2人の作業員が部品供給と空箱回収の両方を担当し、
- 行きに部品を運び、帰りに空箱を運ぶ
運用へ変更し、作業員の無駄な動きをなくすことで搬送量が増加することが確認できました。
このようにassimeeで品目の物流と作業員の動きを組み合わせてモデル化することで、改善前後の
- 部品供給数
- 空箱回収数
- 作業員の稼働状況
- 空荷移動
- 部品や空箱の滞留
などを比較することで、経験だけでは把握しにくい移動ロスや作業分担の違いを可視化し、より効率的な工場内物流を数字をベースに検討することができます。
assimeeでは、実際の製造プロセスをモデル化し、シミュレーションすることで、プロセスの見える化や潜在的な課題の洗い出しを行うことができます。製造プロセスのデジタル化や課題解決でお悩みの方は、ぜひお問い合わせください。